สารบัญ
- อโนไดซ์คืออะไร
- ความรู้พื้นฐานเกี่ยวกับการชุบอโนไดซ์อลูมิเนียม
- กระบวนการชุบผิวอโนไดซ์อลูมิเนียม
- การทำอโนไดซ์ด้วยกรดโครมิก ( Chromic acide anodizing ) “Type I”
- การทำอโนไดซ์ด้วยกรดซัลฟิวริก ( Sulfuric acide anodizing ) “Type II”
- การทำฮาร์ดโคดอโนไดซ์ ( Hardcoat Anodize ) “Type III”
- การย้อมสีอโนไดซ์อลูมิเนียม
- การปิดผิว ( Sealing )
- ขั้นตอนการชุบอโนไดซ์อลูมิเนียม
- ขั้นตอนการเตรียมผิวชิ้นงาน
- การแช่ล้างผิวด้วยสารละลายอัลคาไลน์ ( Soak Cleaning )
- การกัดเปิดผิวชิ้นงาน ( Surface etching )
- การชะล้างขั้นสุดท้าย ( Desmutting )
- ชุบอโนไดซ์ ( Anodizing )
- การชุบสี ( Coloring )
- การปิดผิว ( Sealing )
- อุปกรณ์บ่ออโนไดซ์
- สรุป
- คำถามที่พบบ่อย
- ชุบอโนไดซ์ลอกไหม
- สีอโนไดซ์ซีดไหม
- ชุบอโนไดซ์เหล็กได้ไหม
- อโนไดซ์หนาเท่าไร
- แหล่งอ้างอิง
อโนไดซ์คืออะไร
ชุบอโนไดซ์ คือ กระบวนการทางไฟฟ้าเคมีเพื่อเพิ่มความหนาของชั้นออกไซด์ ( oxide layer ) บนพื้นผิวโลหะ ซึ่งกระบวนการนี้เรียกว่า “อโนไดซ์” หรือ “Anodizing” เนื่องจากชิ้นงานจะถูกเปลี่ยนเป็นด้านแอโนดในกระบวนการชุบ ทำให้เกิดชั้นผิวออกไซด์เคลือบผิวชิ้นงานเพื่อให้เกิดความทนทานต่อการกัดกร่อนและการสึกหรอ และยังสามารถย้อมสีชิ้นงานลงบนชั้นออกไซด์ที่เกิดขึ้นได้อีกด้วย
การชุบอโนไดซ์สามารถประยุกต์ใช้ได้หลากหลายวัสดุ เช่น ไทเทเนียม สังกะสี แมกนีเซียม นีโอเบียม เซอร์โคเนียม แทนทาลัม แต่ที่นิยมใช้อย่างแพร่หลาย คือ การชุบอโนไดซ์อลูมิเนียมเพื่อเคลือบสี ซึ่งใช้ในหลากหลายอุตสาหกรรม เช่น อุปกรณ์ตกแต่งรถยนต์และรถจักรยานยนต์ บรรจุภัณฑ์เครื่องสำอาง เป็นต้น
โดยทั่วไปนิยมชุบอโนไดซ์กับอลูมิเนียม ซึ่งทำให้เกิดประโยชน์ต่อชิ้นงานหลากหลายประเภท บทความนี้จึงจะเจาะลึกและอธิบายการชุบผิวอไนไดซ์อลูมิเนียมอย่างละเอียด
สารบัญเนื้อหา
ความรู้พื้นฐานเกี่ยวกับการชุบอโนไดซ์
ขั้นตอนการชุบอโนไดซ์อลูมิเนียม
ความรู้พื้นฐานเกี่ยวกับการชุบอโนไดซ์อลูมิเนียม
กระบวนการชุบอโนไดซ์ เป็นกระบวนการเปลี่ยนพื้นผิวของวัตถุ เป็นชั้นความหนาที่มีรูพรุน (pores) ซึ่งมีรูปร่างการเรียงตัวแบบคริสตัล จึงทำให้พื้นผิวอโนไดซ์มีความแข็งสูง ไม่นำไฟฟ้า และมีจุดหลอมเหลวสูงกว่าปกติมาก ซึ่งรูพรุน (pores) สามารถเก็บสีย้อม หรือสารปรุงแต่งเพื่อเพิ่มคุณสมบัติตามต้องการของชั้นผิวได้
แม้พื้นผิวอโนไดซ์จะมีความสเถียรสูงมาก แต่ระหว่างโมเลกุลของอโนไดซ์ ( Anodic cells ) ยังมีรอยต่อระหว่างกันเมื่อส่องด้วยกล้องจุลทรรศน์กำลังสูง และสามารถทำลายได้ด้วยสารเคมีที่มีความเป็นกรดหรือด่างสูง จึงมีความพยายามพัฒนาเทคนิคเพื่อแก้ปัญหา นั่นคือการปิดผิว ( sealing ) โดยการเติมสารประกอบที่มีความเสถียรสูงลงไปในออกไซด์ และการต้มปิดผิวด้วยน้ำร้อนด้วย ฮีตเตอร์ เพื่อลดความพรุน ลดการแลกเปลี่ยนไอออนระหว่างกัน
ชั้นออกไซด์ส่วนหนึ่งกินลึกเข้าไปในเนื้อชิ้นงาน อีกส่วนงอกออกนอกผิว สัดส่วนขึ้นกับชนิดงาน ชิ้นงานหลังชุบจึงโตขึ้นเล็กน้อย
กระบวนการชุบผิวอโนไดซ์อลูมิเนียม
การเกิดชั้นผิวอโนไดซ์ของอลูมิเนียมเกิดขึ้นโดยการผ่านไฟฟ้ากระแสตรงระหว่างขั้วแอโนด ( ขั้วบวก ) ซึ่งจับชิ้นงานที่ต้องการชุบ และขั้วแคโทด ( ขั้วลบ ) ซึ่งโดยส่วนมากใช้ แอโนดชนิดตะกั่ว-ดีบุก โดยมีสารละลายอิเล็กโทรไลท์เป็นสื่อนำไฟฟ้า ซึ่งจะทำให้เกิดแก๊สไฮโดรเจนที่ขั้วแคโทด และแก๊สออกซิเจนที่ขั้วแอโนดก่อให้เกิดชั้นผิวอลูมิเนียมออกไซด์
โดยส่วนมากความต่างศักย์ของไฟฟ้ากระแสตรงที่ใช้จะมีค่าอยู่ประมาณ 15-21 โวลต์ ซึ่งความต่างศักย์มากขึ้นจะช่วยเพิ่มความหนาของชั้นผิวอโนไดซ์มากขึ้น โดยปริมาณกระแสไฟฟ้าที่ใช้อยู่ระหว่าง 30-300 แอมแปร์ต่อตารางเมตรขึ้นอยู่กับขนาดพื้นที่ผิวของชิ้นงานอลูมิเนียม
กระบวนการอโนไดซ์อลูมิเนียม จะใช้สารละลายอิเล็กโทรไลต์ซึ่งเป็นกรด ได้แก่ กรดโครมิก ( Chromic acide ) และ กรดซัลฟิวริก ( Sulfuric acide ) ทำให้เกิดชั้นผิวอลูมิเนียมออกไซด์อย่างช้าๆ โดยชั้นผิวจะมีรูขนาดเส้นผ่านศูนย์กลาง 10-150 นาโนเมตร ชั้นผิวนี้สามารถเก็บสารสี (dying) หรือสารเพิ่มคุณสมบัติบางประการ เช่น เพิ่มความแข็ง เพิ่มความเป็นฉนวนได้ ซึ่งชั้นผิวอโนไดซ์มีความหนาขึ้นเรื่อยๆจนกว่าจะมีการปิดผิวด้วยนิเกิลอะซิเตด ( nickel acetate )
การควบคุมความเข้มข้นของสารละลายอิเล็กโทรไลท์ อุณหภูมิ กระแสไฟฟ้า มีผลต่อการเกิดชั้นผิวอโนไดซ์ ทั้งในเรื่องความหนาและความแข็งของชั้นผิว ชั้นผิวที่หนามักจะเกิดขึ้นในเงื่อนไขที่ความเข้มข้นของอิเล็กโทรไลต์มาก อุณหภูมิต่ำ โดยใช้ความต่างศักย์และกระแสไฟฟ้าสูงๆ
การทำอโนไดซ์ด้วยกรดโครมิก ( Chromic acide anodizing ) “Type I”
เป็นกระบวนการชุบอโนไดซ์ที่ทำให้เกิดชั้นผิวบางที่สุดในทุกวิธี ซึ่งมีค่าตั้งแต่ 0.5 – 18 ไมครอน แต่มีคุณสมบัติป้องกันการกัดกร่อนได้ดีเหมือนกับการทำผิวด้วยวิธีอื่นๆที่มีความหนามากกว่า เนื่องด้วยวิธีนี้ก่อให้เกิดชั้นผิวที่บางจึงไม่สามารถชุบสีได้ดีมากนักจึงเป็นข้อจำกัดของการชุบอโนไดซ์ด้วยวิธีนี้ ซึ่งวิธีนี้สามารถชุบดำเพื่อใช้ในชิ้นงานที่ไม่ต้องการการสะท้อนแสงได้
ข้อดีของการทำอโนไดซ์ด้วยกรดโครมิก
- ขนาดของชิ้นงานไม่เปลี่ยนแปลงมากนัก เหมาะสมกับชิ้นงานที่ต้องการการประกอบ
- ไม่นำไฟฟ้า
- การยึดเกาะของชั้นผิวดีมาก
ชิ้นงานที่เหมาะสมการชุบด้วยกรดโครมิก ได้แก่ ชิ้นส่วนเครื่องจักรที่ต้องประกอบ ชิ้นส่วนอากาศยาน ชิ้นส่วนที่มีการเชื่อมและประกอบ
การทำอโนไดซ์ด้วยกรดซัลฟิวริก ( Sulfuric acide anodizing ) “Type II”
วิธีนี้นิยมใช้กันมากที่สุดในปัจจุบัน มีความหนาของชั้นผิวตั้งแต่ 1.8-25 ไมครอน โดย 67% ของชั้นผิวอโนไดซ์จะกินลึกเข้าไปในเนื้อชิ้นงาน และ 33% ของชั้นผิวโนไดซ์จะงอกออกไปนอกผิวงานทำให้ชิ้นงานมีความหนามากขึ้น
การชุบอโนไดซ์ด้วยกรดซัลฟิวริกเหมาะสมสำหรับชิ้นงานที่ต้องการความแข็งและป้องกันการกัดกร่อน นอกจากนี้รูพรุนที่เกิดขึ้นในชั้นผิวยังสามารถดูดซับสีได้มากจึงนิยมใช้มากในการทำสีอลูมิเนียม แต่ชั้นสีเหล่านี้ไม่ทนต่อรังสียูวีในแสงอาทิตย์ ซึ่งจะทำให้ชั้นสีค่อยจางเมื่อเวลาผ่านไป
ข้อดีของการทำอโนไดซ์ด้วยกรดซัลฟิวริก
- ค่าใช้จ่ายถูกกว่าแบบอื่น ในความหนาของชั้นผิวเท่ากัน
- สามารถชุบอลูมิเนียมได้หลายเกรด
- ผิวแข็งกว่ากาชุบด้วยกรดโครมิก
- สามารถชุบสีได้หลากหลายสี
- การบำบัดน้ำเสียทำได้ง่ายกว่ากรดโครมิก ซึ่งช่วยลดต้นทุนได้
ชิ้นงานที่เหมาะสมกับการชุบด้วยกรดซัลฟิวริก ได้แก่ ชิ้นส่วนเครื่องจักรและอิเล็กโทรนิกส์ วาล์วไฮดรอลิก ชิ้นส่วนคอมพิวเตอร์
การทำฮาร์ดโคดอโนไดซ์ ( Hardcoat Anodize ) “Type III”
ฮาร์ดอโนไดซ์ เป็นกระบวนการทำให้เกิดชั้นผิวอโนไดซ์บนอลูมิเนียม โดยใช้กรดซัลฟิวริกที่อูณหภูมิต่ำใกล้ 0 องศาเซลเซียส ด้วยความหนาแน่นของกระแสไฟฟ้า 24-36 แอมป์ต่อตารางฟุต และความต่างศักย์ไฟฟ้า 100 โวลต์ กระบวนการนี้ก่อให้เกิดชั้นผิวที่แข็ง หนา และทนต่อการกัดกร่อนได้ดีมาก ความหนาของชั้นผิวตั้งแต่ 12.7-76.2 ไมครอน
สีขอการทำฮาร์ดอโนไดซ์จะทำให้สีของอลูมิเนียมเปลี่ยนตามส่วนผสมของโลหะ รวมถึงความหนาของสารเคลือบผิว
อลูมิเนียมซีรีย์ 6xxx ส่วนใหญ่จะมีสีเทาดำ ส่วนอลูมิเนียมซีรีย์ 7xxx และ 2xxx จะให้สีเทาและบรอน
การชุบอโนไดซ์ด้วย ฮาร์ดอโนไดซ์ จะมีทำให้ขนาดของชิ้นงานโตขึ้นเล็กน้อย ประมาณ ½ เท่าของความหนาที่ชุบ ดังนั้นจึงจำเป็นต้องคำนึงถึงขนาดสำหรับการประกอบกับชิ้นงานอื่นด้วย
ข้อดีของการทำฮาร์ดอโนไดซ์
- เพิ่มความต้านทานการสึกหรอจากการเสียดสี
- ไม่นำไฟฟ้า
- สามารถใช้ซ่อมแซมการสึกหรอของผิวอลูมิเนียมได้
ชิ้นงานที่เหมาะสมกับการทำฮาร์ดอโนไดซ์ ได้แก่ ชิ้นส่วนวาล์ว กระบอกสูบ ชิ้นส่วนที่มีการเสียดสี ข้อต่อ เกียร์
การย้อมสีอโนไดซ์อลูมิเนียม
กระบวนการชุบอโนไดซ์อลูมิเนียมนั้น ทำให้เกิดโครงสร้างแบบรูพรุนบนพื้นผิวซึ่งง่ายต่อการย้อมสี ซึ่งสามารถย้อมสีได้หลากหลายสี อย่างไรก็ตามสีที่นิยมใช้ในอุตสาหกรรมได้แก่ สีเหลือง สีเขียว สีน้ำเงิน สีดำ สีส้ม สีม่วง และ สีแดง เนื่องจากสามารถย้อมสีได้ง่ายและมาราคาไม่สูง
การย้อมสีอลูมิเนียมมีจุดที่ต้องคำนึงคือ สีอาจจางเมื่อถูกแสงแดดนาน งานกลางแจ้งควรถามผู้รับชุบว่าใช้สีชนิดใด และทนแดดได้แค่ไหน
การปิดผิว ( Sealing )
กระบวนการปิดผิว ( Sealing ) คือ กระบวนการสุดท้ายของการชุบอโนไดซ์ โดยรุพรุนที่เกิดขึ้นในขั้นตอนการทำอโนไดซ์จะไม่มีความทนต่อการสึกกร่อนมากนักเมื่อยังไม่ผ่านกระบวนการปิดผิว
กระบวนการปิดผิวมีวิธีการอยู่ 3 แบบ
- การต้มในน้ำร้อน 96-100 องศาเซลเซียส ด้วยฮีตเตอร์ เพื่อช่วยเปลี่ยนออกไซด์บนผิวไปเป็นรูปแบบไฮเดรตที่มีส่วนประกอบของโมเลกุลของน้ำ ทำให้รูพรุนบนผิวลดลง แม้วิธีนี้จะเป็นวิธีที่ง่ายและราคาถูก แต่ช่วยลดการสึกกร่อนได้เพียง 20% เท่านั้น
- การต้มในสารละลายเติมแต่ง 60-90 องศาเซลเซียส ด้วยฮีตเตอร์ ซึ่งส่วนมากเป็นสารออแกนิกซ์และสารประกอบโลหะ แต่มีข้อเสียคือ การปิดผิววิธีนี้อาจชะล้างสีของอโนไดซ์ออกไปบ้าง
- การปิดผิวเย็น เป็นการจุ่มชิ้นงานลงในสารปิดผิวที่อุณหภูมิห้อง
ขั้นตอนการชุบอโนไดซ์อลูมิเนียม
ขั้นตอนนี้ใช้กรดและด่างเข้มข้น ผู้ทำงานต้องใช้อุปกรณ์ป้องกัน บ่อต้องมีระบบดูดไอ น้ำเสียต้องบำบัดตามกฎหมาย และไม่ควรทดลองทำเองที่บ้าน
ขั้นตอนการเตรียมผิวชิ้นงาน
ชิ้นงานที่จะชุบอโนไดซ์ต้องมีการเตรียมผิวด้วยการขัดเงาหรือขัดด้าน และทำความสะอาดซึ่งการชุบอโนไดซ์ไม่สามารถปกปิดผิวชิ้นงานที่เสียหายได้
การแช่ล้างผิวด้วยสารละลายอัลคาไลน์ ( Soak Cleaning )
ทำความสะอาดผิวเพื่อทำการล้างผิวชิ้นงาน โดยใช้เวลาประมาณ 5-10 นาทีแล้วแต่ลักษณะชิ้นงาน โดยทำความร้อนด้วย ฮีตเตอร์ ที่อุณหภูมิประมาณ 60 องศาเซลเซียส
การกัดเปิดผิวชิ้นงาน ( Surface etching )
กัดเปิดผิวชิ้นงานอลูมิเนียมด้วยสารละลายโซเดียมไฮดรอกไซด์ เพื่อเตรียมผิวสำหรับชุบอโนไดซ์
การชะล้างขั้นสุดท้าย ( Desmutting )
ชะล้างสิ่งเจือปนจากกระบวนการเปิดผิวด้วยกรดไนตริกเจือจาง หรือ สารละลาย Desmutting โดยเฉพาะ
ชุบอโนไดซ์ ( Anodizing )
ต่อไฟฟ้ากระแสตรงตามค่าที่กำหนดในเอกสารน้ำยา เข้ากับขั้วแคโทด (-) คือ แผ่นตะกั่ว-ดีบุก และขั้วแอโนด (+) คือ ชิ้นงานอลูมิเนียม ซึ่ง ขั้วแคโทดควรมีพื้นที่ผิวมากกว่าชิ้นงานอย่างน้อย 2 เท่า เพื่อเพิ่มประสิทธิภาพการชุบให้สูงที่สุด
บริเวณที่จิ๊กจับชิ้นงานอลูมิเนียม จะไม่เกิดอโนไดซ์บริเวณพื้นผิวนั้น ควรจับชิ้นงานในบริเวณที่เป็นจุดซ่อนจากสายตา และควรลับคมบริเวณจิ๊กจับชิ้นงานกับผิวชิ้นงานเพื่อให้ผิวที่ไม่เกิดการอโนไดซ์มีน้อยที่สุด
สารละลายอิเล็กโทรไลต์ใช้ กรดซัลฟิวริก ( H2SO4 ) ความเข้มข้น 15% และควรหล่อเย็นให้มีอุณหภูมิต่ำกว่า 20 องศาเซลเซียสตลอดเวลา
การชุบสี ( Coloring )
จุ่มชิ้นงานที่อโนไดซ์เรียบร้อยแล้วลงในถังสีที่ทำความร้อนด้วย ฮีตเตอร์สแตนเลส 304ที่อุณหภูมิประมาณ 60 องศาเซลเซียส
การปิดผิว ( Sealing )
ปิดผิวด้วยสารละลายนิเกิลอะซิเตด ทำความร้อนด้วยฮีตเตอร์สแตนเลส 316Lที่อุณหภูมิ 60-90 องศาเซลเซียส หรือ จะใช้กระบวนการปิดผิวแบบอื่นก็ได้ ตามรายละเอียดหัวข้อการปิดผิวด้านบน
อุปกรณ์บ่ออโนไดซ์
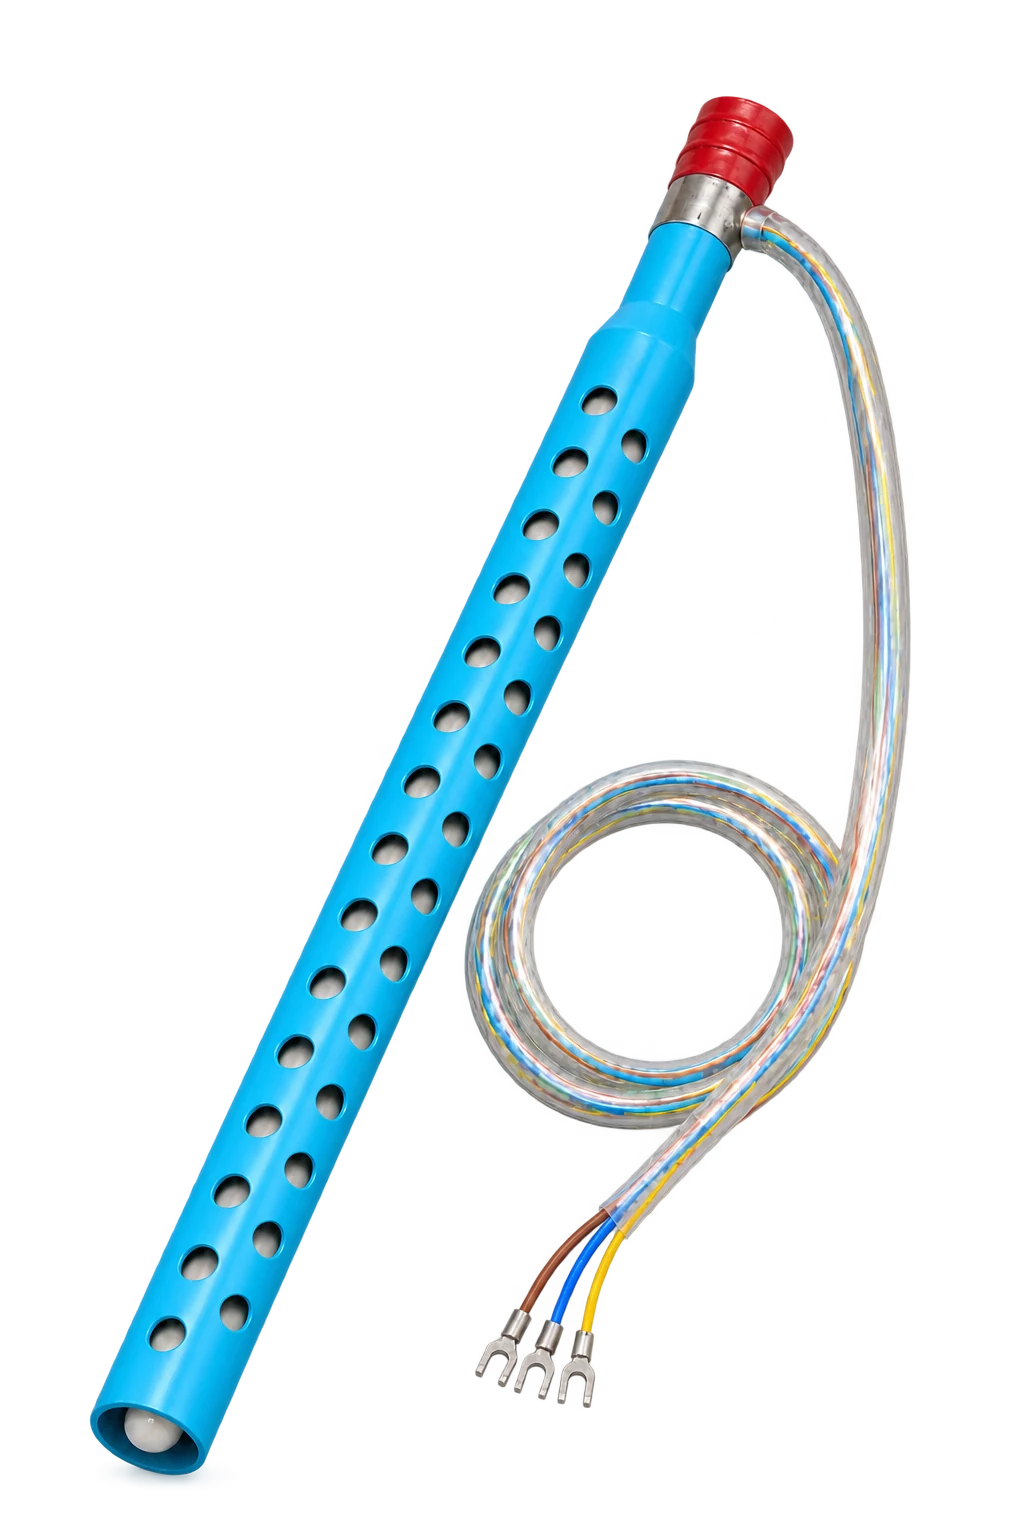
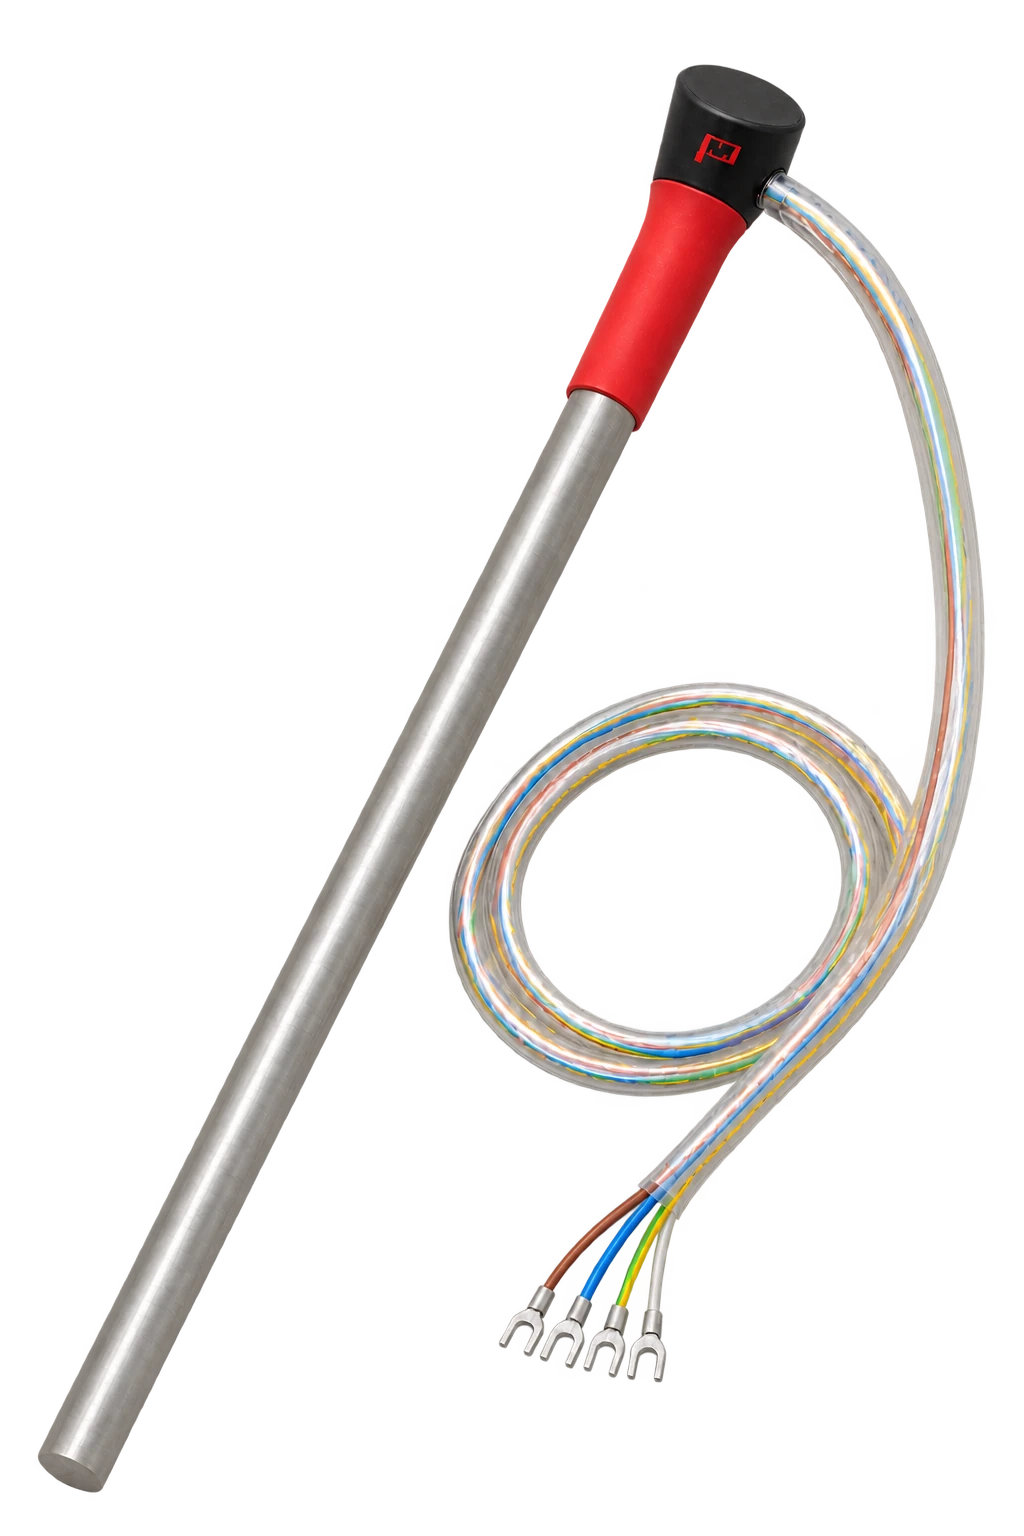
- ฮีตเตอร์: ตามตารางเลือกฮีตเตอร์ตามสารเคมีของเรา บ่ออโนไดซ์กรดซัลฟิวริกมักต้องทำความเย็น ถ้าน้ำยาต้องอุ่นใช้ฮีตเตอร์หลอดแก้ว ถังสี (Dye Solutions) ใช้สแตนเลส 304 และถังปิดผิวนิเกิลอะซิเตดใช้สแตนเลส 316L ถ้าสูตรน้ำยาของคุณต่างจากนี้ ส่งชื่อน้ำยาให้ทีมงานตรวจก่อนสั่ง
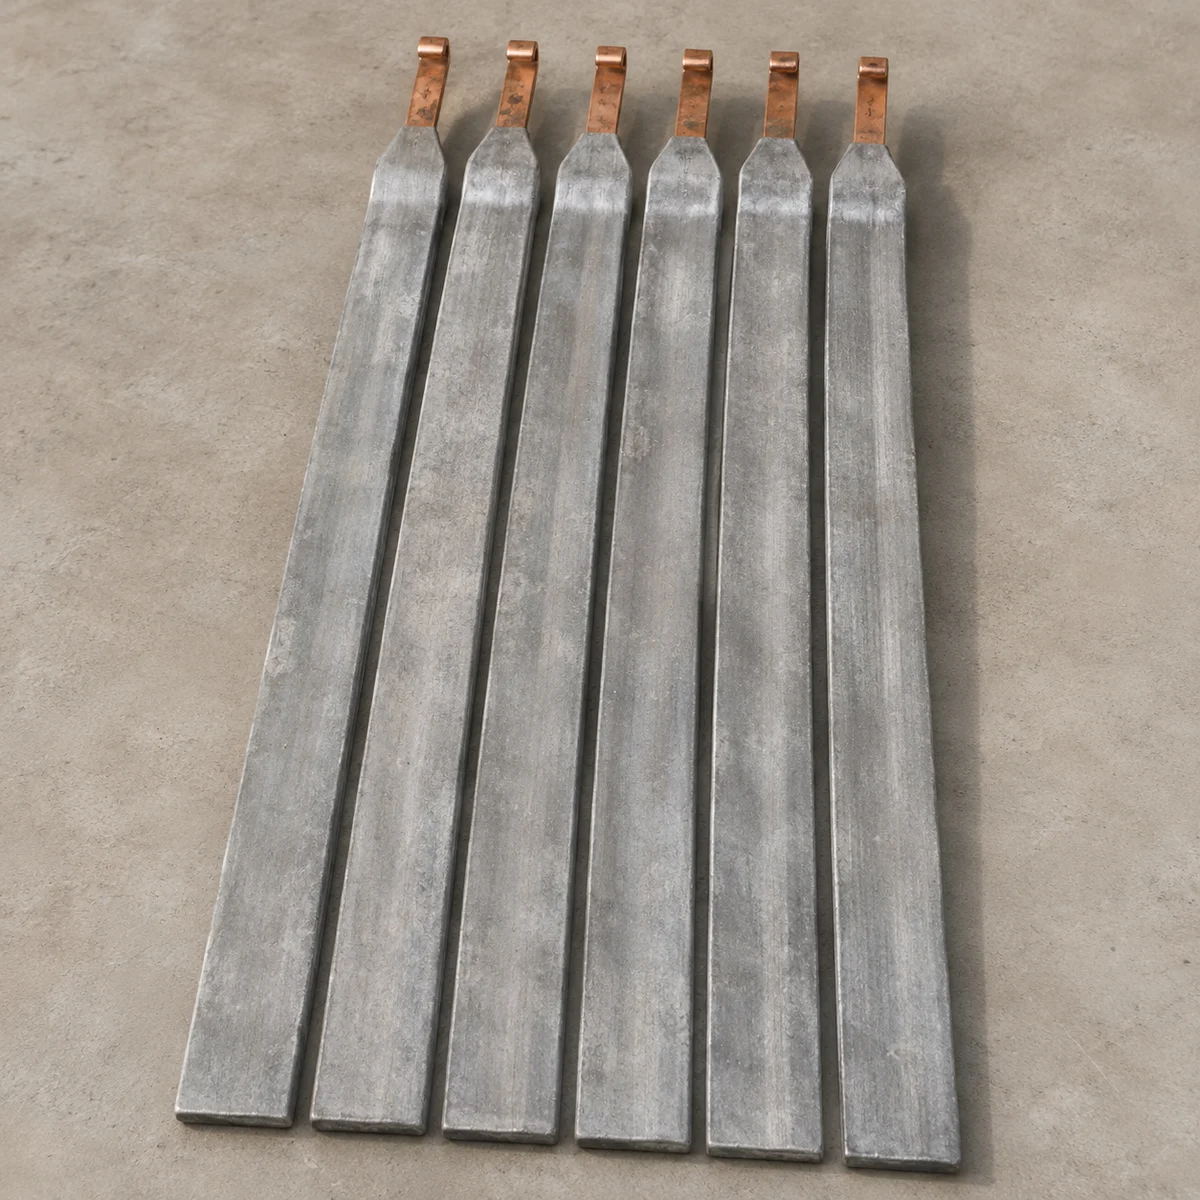
- ขั้วไฟฟ้า: บ่ออโนไดซ์ใช้ แผ่นตะกั่ว-ดีบุก เป็นขั้วคู่กับชิ้นงานอลูมิเนียม
สรุป
การชุบอโนไดซ์นิยมใช้ชุบสีอลูมิเนียมเพื่อให้มีสีสันตามต้องการ และยังทนต่อการกัดกร่อนและการกระแทกมากขึ้นจากเดิมด้วย ซึ่งกระบวนการชุบต้องใช้อุปกรณ์และผู้ที่มีความชำนาญเพื่อให้งานออกมามีคุณภาพสูงสุด
Ref :
https://en.wikipedia.org/wiki/Anodizing
https://www.starrapid.com/blog/7-things-you-need-to-know-about-anodizing-aluminum/
https://www.3erp.com/blog/everything-about-anodizing-aluminum/
คำถามที่พบบ่อย
ชุบอโนไดซ์ลอกไหม
ชั้นอโนไดซ์ไม่ได้เป็นชั้นเคลือบที่ทับอยู่บนผิว แต่เป็นผิวอลูมิเนียมที่เปลี่ยนเป็นออกไซด์ จึงไม่ลอกเป็นแผ่นแบบสี แต่สึกหรือถูกขูดทะลุได้ และถูกด่างแรง เช่น ปูนซีเมนต์ กัดได้
สีอโนไดซ์ซีดไหม
สีจากการย้อมอินทรีย์อาจซีดเมื่อโดนแดดนาน งานกลางแจ้งจึงนิยมสีที่ทำด้วยเกลือโลหะ เช่น สีบรอนซ์ หรือดำ ซึ่งทนแดดกว่า
ชุบอโนไดซ์เหล็กได้ไหม
ไม่ได้ เหล็กออกไซด์คือสนิม ไม่เกาะแน่นเหมือนอลูมิเนียมออกไซด์ การอโนไดซ์ใช้กับอลูมิเนียม ไทเทเนียม และแมกนีเซียมเป็นหลัก
อโนไดซ์หนาเท่าไร
อโนไดซ์ทั่วไปประมาณ 5–25 ไมครอน ส่วนอโนไดซ์แข็ง (Hardcoat) หนากว่านั้น ขึ้นกับงาน
แหล่งอ้างอิง
- NASF (National Association for Surface Finishing): nasf.org
- The Aluminum Association: aluminum.org
- ตารางเลือกฮีตเตอร์ตามสารเคมี POMEW: pomew.com/heater/
ฮีตเตอร์และแอโนดสำหรับงานนี้
บทความที่เกี่ยวข้อง

แอโนด (Anode) คืออะไร
แอโนด (Anode) คือขั้วที่เกิดปฏิกิริยาออกซิเดชัน ในบ่อชุบโลหะแอโนดเป็นขั้วบวก แต่ในแบตเตอรี่เป็นขั้วลบ อธิบายแอโนดกับแคโทด ชนิดแอโนดในงานชุบ และเหตุผลที่บ่อชุบโครเมี่ยมใช้แอโนดตะกั่ว-ดีบุกอ่านบทความ
ชุบโครเมี่ยม
ชุบโครเมี่ยม (Chromium plating) หรือชุบโครม คือการชุบเงาบนผิวโลหะหรือพลาสติก อธิบายขั้นตอนบนโลหะและพลาสติก ABS กระบวนการ Hexavalent และ Trivalent และอุปกรณ์บ่อชุบอ่านบทความ