สารบัญ
- การใช้งานทั่วไปของการชุบฮาร์ดโครม
- ขั้นตอนการชุบฮาร์ดโครม
- ค่าทั่วไปของงานชุบฮาร์ดโครม
- ข้อดีของการชุบฮาร์ดโครม
- ข้อเสียของการชุบฮาร์ดโครม
- ผิวฮาร์ดโครมมีรอยร้าวเล็กๆ
- ฮาร์ดโครมกับทางเลือกอื่น
- ฮาร์ดโครมต่างจากโครเมี่ยมตกแต่งอย่างไร
- อุปกรณ์บ่อชุบฮาร์ดโครม
- ความปลอดภัยของงานฮาร์ดโครม
- คำถามที่พบบ่อย
- ชุบฮาร์ดโครมหนาเท่าไรดี
- ฮาร์ดโครมเป็นสนิมไหม
- ชุบฮาร์ดโครมทับของเดิมได้ไหม
- ชุบฮาร์ดโครมบนอลูมิเนียมได้ไหม
- ฮาร์ดโครมลอกเกิดจากอะไร
- แหล่งอ้างอิง
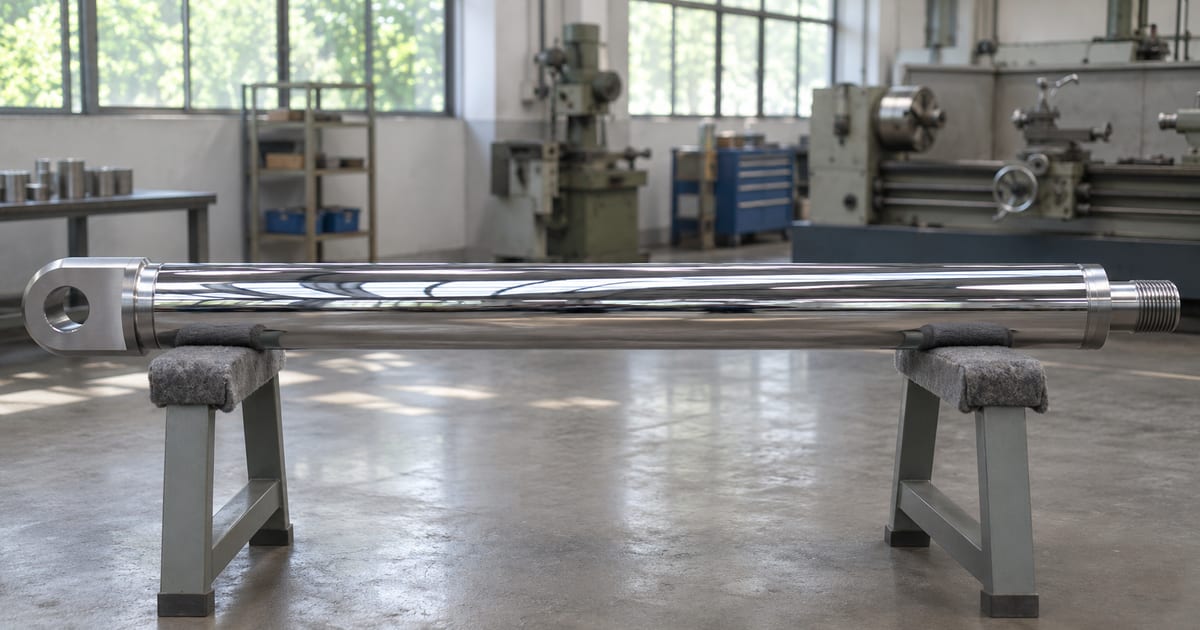
การชุบฮาร์ดโครม คือ กระบวนการชุบด้วยไฟฟ้าโดยโครเมี่ยมที่อยู่ในสารละลายกรดโครมิก (Chromic acid) ความหนาของการชุบฮาร์ดโครมมีตั้งแต่ 2 ถึง 250µm การชุบฮาร์ดโครมเป็นกระบวนการที่เริ่มต้นด้วยการใช้กรดโครมิกบางๆ บนผิวโลหะ หลังจากนั้นจะใช้โครเมียมออกไซด์เป็นชั้นบางๆ การชุบฮาร์ดโครมเป็นหนึ่งการชุบทนทานที่สุด เพื่อปกป้องพื้นผิวชิ้นงาน นอกจากนี้ยังเป็นหนึ่งในการชุบผิวที่มีอายุการใช้งานยาวนานที่สุดด้วย ประโยชน์ของฮาร์ดโครม ได้แก่ มีความเงางามสูง มีความทนทานสูง และทนต่อการกัดกร่อนได้ดี การชุบฮาร์ดโครมใช้สำหรับใช้กับวัตถุที่เป็นโลหะที่ต้องการความทนทาน สามารถพบได้ในผลิตภัณฑ์ที่ใช้ในอุตสาหกรรมต่างๆ เช่น การก่อสร้าง อุปกรณ์การเกษตร เครื่องจักร ยานยนต์ น้ำมันและก๊าซ ทางทะเล และสาธารณูปโภค
การใช้งานทั่วไปของการชุบฮาร์ดโครม
งานที่พบบ่อยคือก้านสูบไฮดรอลิก ลูกกลิ้งในเครื่องจักร แม่พิมพ์ และการซ่อมเพลาที่สึกให้กลับมาได้ขนาด
ขั้นตอนการชุบฮาร์ดโครม
- เตรียมผิว: ล้างคราบน้ำมันและสิ่งสกปรกออกจากชิ้นงาน ถ้าเป็นงานซ่อมให้ลอกผิวชุบเดิมที่เสียหายออกก่อน
- กำบังส่วนที่ไม่ต้องชุบ: ปิดบริเวณที่ไม่ต้องการให้โครเมี่ยมเกาะ
- กัดผิว: กระตุ้นผิวโลหะในน้ำยาให้พร้อมยึดเกาะกับชั้นโครเมี่ยม
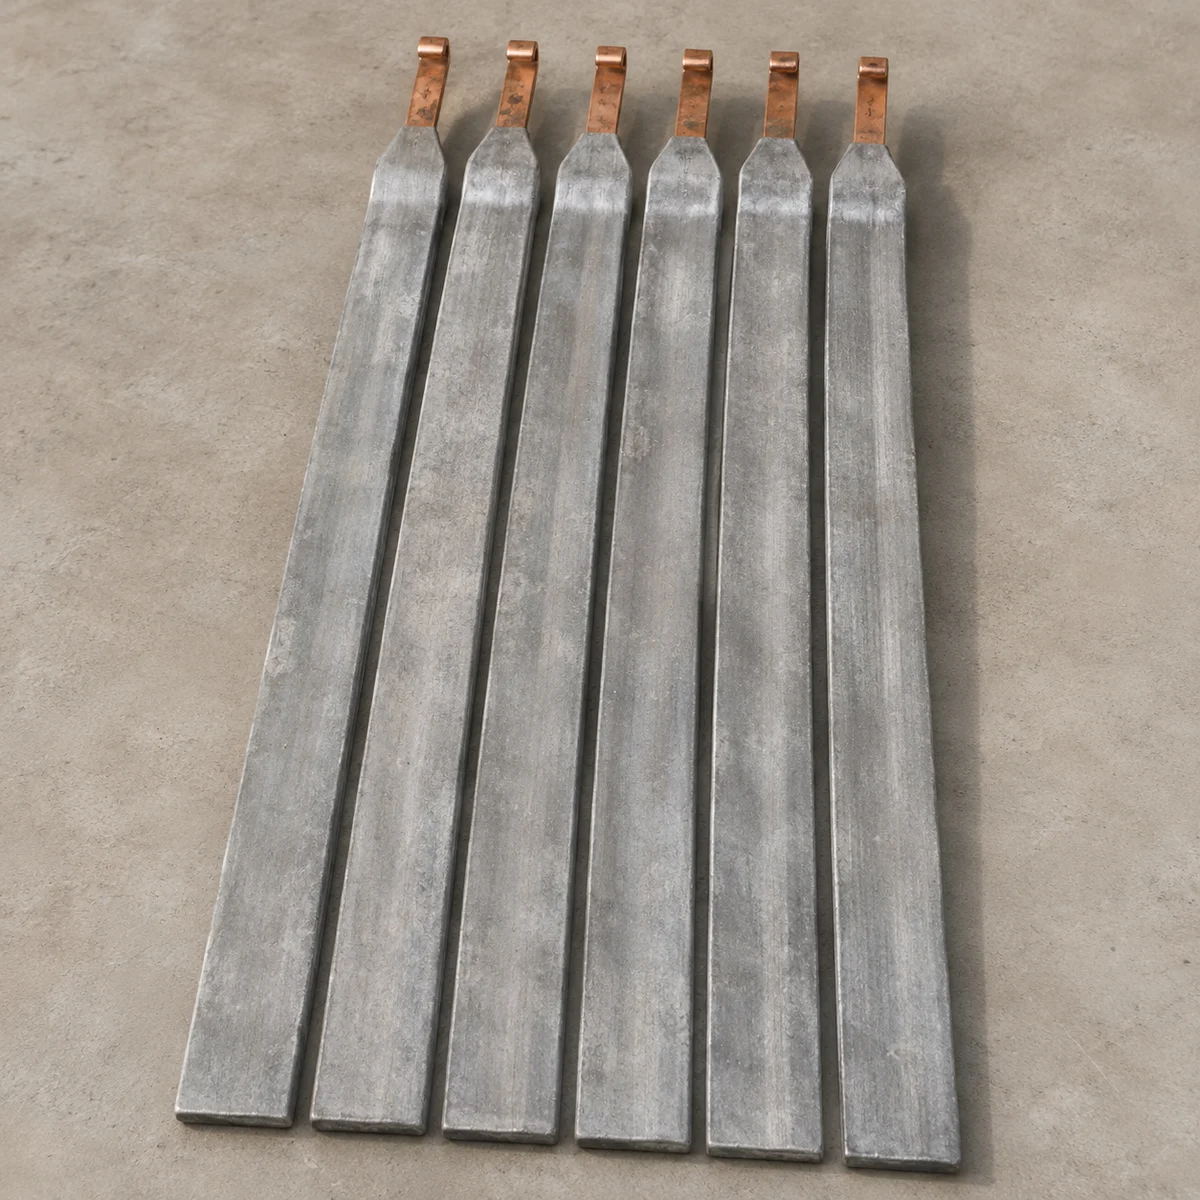
- ชุบในบ่อกรดโครมิก: จ่ายไฟกระแสตรงผ่าน แผ่นโครเมี่ยม (แอโนดตะกั่ว-ดีบุก) โดยควบคุมอุณหภูมิน้ำยาด้วยฮีตเตอร์ ชุบจนได้ความหนาที่ต้องการ
- ตกแต่งขนาด: เจียรหรือขัดผิวหลังชุบให้ได้ขนาดและความเรียบตามแบบ
ค่าทั่วไปของงานชุบฮาร์ดโครม
ตัวเลขด้านล่างเป็นค่าทั่วไปของน้ำยากรดโครมิกแบบดั้งเดิม ค่าจริงขึ้นกับสูตรน้ำยาและเอกสารของผู้ขายน้ำยา (Technical Data Sheet)
| เรื่อง | ค่าทั่วไป |
|---|---|
| ความหนา | 2–250 ไมครอน (งานซ่อมคืนขนาดอาจหนากว่านั้น) |
| ความแข็ง | ประมาณ 850–1,050 HV (วิกเกอร์ส) แข็งกว่าเหล็กกล้าชุบแข็งทั่วไป |
| อัตราการชุบ | ประมาณ 20–30 ไมครอนต่อชั่วโมง |
| อุณหภูมิน้ำยา | ประมาณ 50–60°C |
| ความหนาแน่นกระแส | ประมาณ 30–60 แอมแปร์ต่อตารางเดซิเมตร |
| ประสิทธิภาพกระแส | ต่ำ ประมาณ 10–25% ไฟส่วนใหญ่กลายเป็นแก๊สไฮโดรเจนและความร้อน |
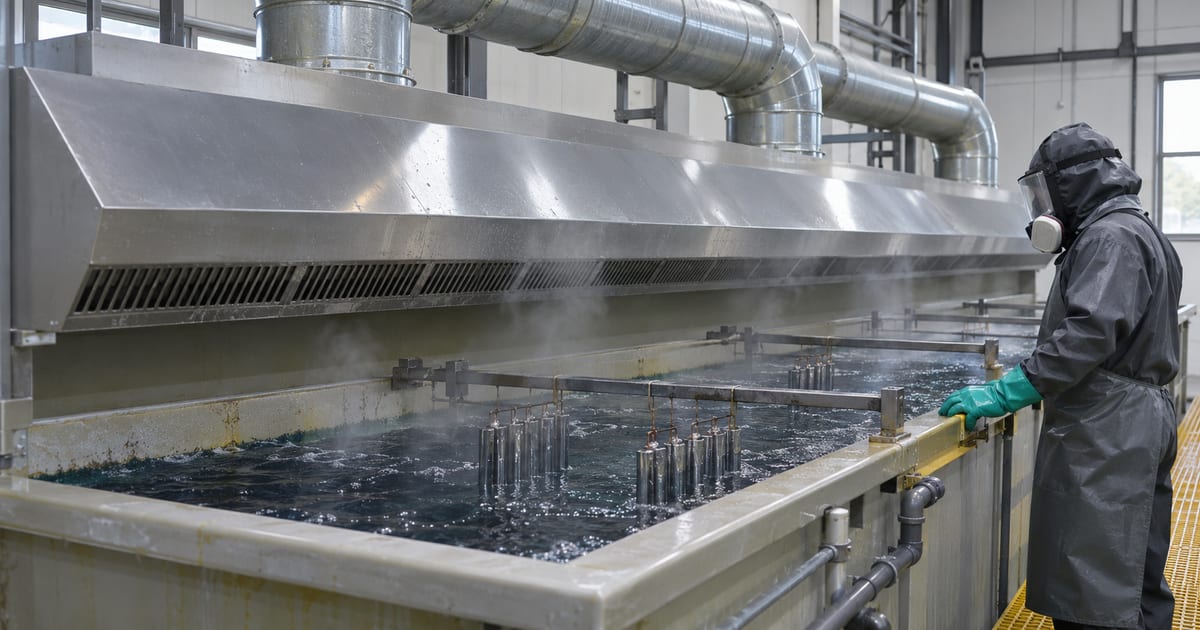
ประสิทธิภาพกระแสที่ต่ำทำให้บ่อฮาร์ดโครมใช้ไฟมาก และเกิดฟองแก๊สพาละอองกรดโครมิกลอยขึ้นจากผิวน้ำยา จึงต้องมีระบบดูดไอเหนือบ่อเสมอ
ข้อดีของการชุบฮาร์ดโครม
- ป้องกันการกัดกร่อนและทำให้ชิ้นงานดูใหม่
- ทนต่อแรงดึง การสึกหรอ และทนต่อการเสียดสีสูง
- ค่าสัมประสิทธิ์แรงเสียดทานของพื้นผิวชุบฮาร์ดโครมต่ำ
- แข็งแรงทนทาน ไม่แตก ไม่ลอก
- แรงเสียดทานต่ำทำให้เหมาะอย่างยิ่งสำหรับใช้กับชิ้นส่วนที่เคลื่อนไหว
ข้อเสียของการชุบฮาร์ดโครม
- เป็นกระบวนการที่มีราคาแพง
- ควบคุมความหนาการชุบยาก ทำให้ค่าใช้จ่ายสูงเมื่อต้องการชุบชิ้นงานที่ต้องการความแม่นยำสูง
- ใช้งานไม่ได้กับวัสดุหลายชนิด เช่น อลูมิเนียม และพลาสติกบางชนิด
ผิวฮาร์ดโครมมีรอยร้าวเล็กๆ
ชั้นฮาร์ดโครมจากน้ำยากรดโครมิกมีรอยร้าวเล็กมาก (Micro-crack) กระจายทั่วผิว มองด้วยตาเปล่าไม่เห็น รอยร้าวนี้ไม่ทำให้ผิวลอก และช่วยเก็บน้ำมันหล่อลื่นได้ดีในชิ้นส่วนที่เคลื่อนที่ แต่ถ้าชั้นบาง น้ำและสารกัดกร่อนอาจซึมผ่านรอยร้าวไปถึงเหล็กด้านล่างได้
งานที่ต้องทนการกัดกร่อนมาก เช่น ก้านสูบไฮดรอลิกกลางแจ้งหรือในทะเล จึงมักชุบให้หนาขึ้น ใช้น้ำยาสูตรที่ร้าวน้อย หรือชุบนิเกิลรองพื้นก่อน
ฮาร์ดโครมกับทางเลือกอื่น
| วิธี | จุดเด่น | ข้อจำกัด |
|---|---|---|
| ชุบฮาร์ดโครม | แข็ง ลื่น ทนสึก ซ่อมคืนขนาดได้ | น้ำยาโครเมียม 6 เป็นพิษ ชุบในรูลึกยาก |
| นิเกิลแบบไม่ใช้ไฟฟ้า | ความหนาสม่ำเสมอทุกซอก ทนการกัดกร่อนดี | แข็งน้อยกว่าฮาร์ดโครม ถ้าไม่อบชุบแข็ง |
| พ่นเคลือบด้วยความร้อน (Thermal spray) | เคลือบได้หนา ใช้วัสดุแข็งมากได้ | ต้องใช้เครื่องมือเฉพาะ ผิวต้องเจียรตาม |
| ไนไตรดิ้ง (Nitriding) | ทำผิวเหล็กให้แข็งโดยไม่เพิ่มชั้นเคลือบ | ใช้ได้กับเหล็กบางเกรด ซ่อมคืนขนาดไม่ได้ |
ฮาร์ดโครมต่างจากโครเมี่ยมตกแต่งอย่างไร
การชุบโครเมี่ยมตกแต่งชุบเป็นชั้นบางมากบนชั้นทองแดงและนิเกิล เพื่อความเงางาม ส่วนฮาร์ดโครมชุบหนาตั้งแต่ 2 ถึง 250 ไมครอน เพื่อความแข็งและทนการสึกหรอ ดูตารางเปรียบเทียบได้ในบทความ ชุบโครเมี่ยม คืออะไร
อุปกรณ์บ่อชุบฮาร์ดโครม
- แอโนด: แผ่นโครเมี่ยม แอโนดตะกั่ว-ดีบุก สำหรับน้ำยากรดโครมิก
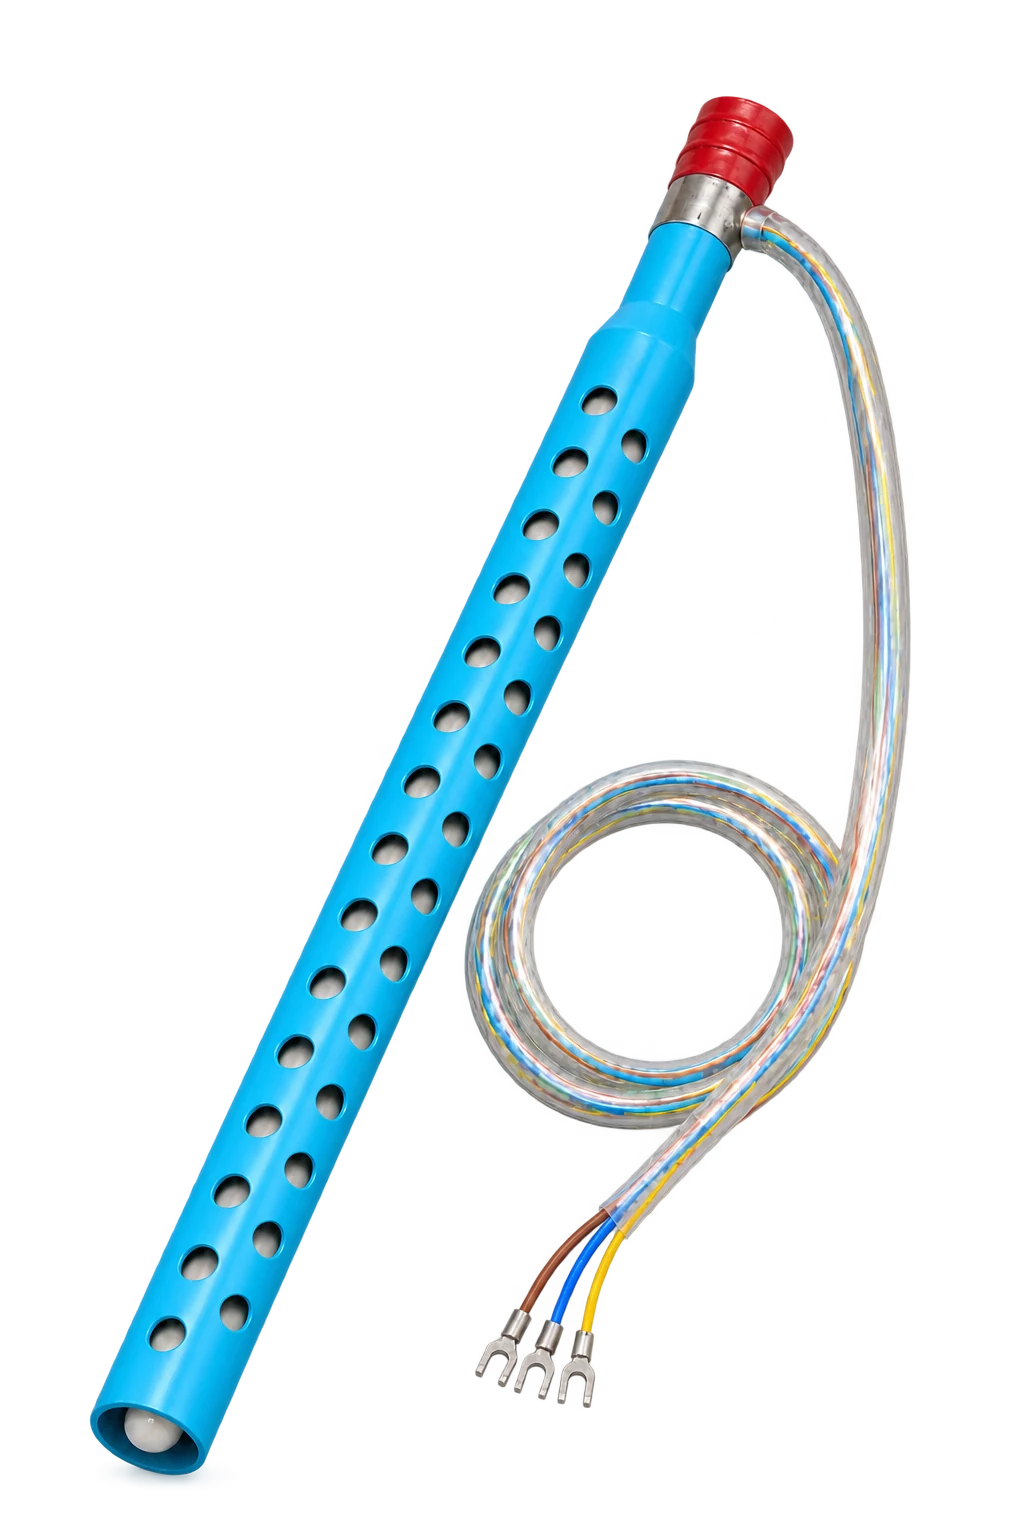
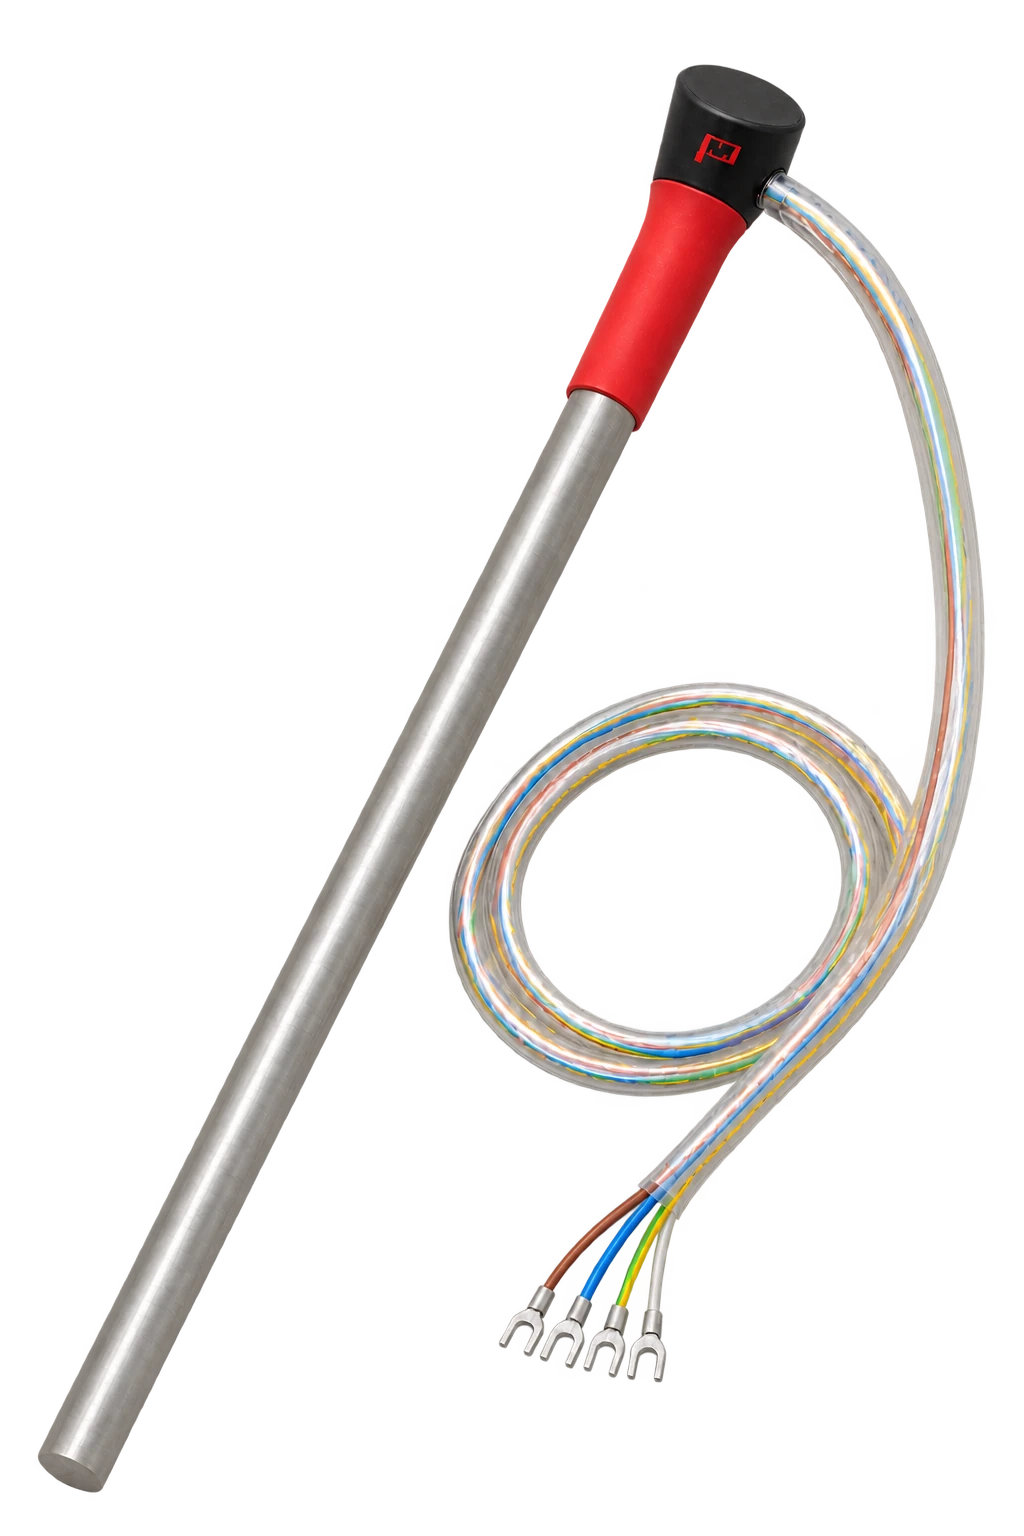
- ฮีตเตอร์: น้ำยาเป็นกรด ใช้ ฮีตเตอร์หลอดแก้ว ดูวิธีเลือกฮีตเตอร์ตามน้ำยาที่หน้า ฮีตเตอร์ชุบโลหะ
- ฮีตเตอร์ทางเลือก: ตามตารางเลือกฮีตเตอร์ตามสารเคมีของเรา น้ำยากรดโครมิกที่ไม่มีฟลูออไรด์ใช้ได้ทั้งหลอดแก้วและฮีตเตอร์ไทเทเนียม (ไทเทเนียมไม่แตกเมื่อถูกกระแทก) ถ้าน้ำยามีฟลูออไรด์หรือสารเร่งที่ไม่แน่ใจ ส่งชื่อน้ำยาให้ทีมงานตรวจก่อน
- เครื่องจ่ายไฟกระแสตรง (Rectifier): ต้องจ่ายกระแสได้สูงพอกับพื้นที่ชิ้นงาน เพราะฮาร์ดโครมใช้ความหนาแน่นกระแสสูงกว่าการชุบทั่วไปมาก
- ระบบดูดไอและบำบัดน้ำเสีย: ดูดละอองกรดโครมิกเหนือบ่อ และบำบัดน้ำล้างที่มีโครเมียมก่อนปล่อยตามกฎหมาย
ความปลอดภัยของงานฮาร์ดโครม
น้ำยาฮาร์ดโครมแบบดั้งเดิมใช้กรดโครมิก ซึ่งมีโครเมียมเฮกซะวาเลนต์ (โครเมียม 6) เป็นสารก่อมะเร็ง ละอองที่ลอยจากบ่อเป็นอันตรายเมื่อหายใจเข้าไป และกัดผิวหนัง ผู้ทำงานต้องใช้หน้ากากกันสารเคมี ถุงมือ แว่น และชุดป้องกัน ปัจจุบันเริ่มมีน้ำยาฮาร์ดโครมแบบโครเมียม 3 ที่เป็นพิษน้อยกว่า แต่ยังใช้ได้ไม่ครอบคลุมทุกงานเท่าแบบดั้งเดิม
คำถามที่พบบ่อย
ชุบฮาร์ดโครมหนาเท่าไรดี
ขึ้นกับงาน ชิ้นส่วนที่ต้องการลดแรงเสียดทานหรือกันติดอาจหนาเพียงไม่กี่ไมครอน ก้านสูบและเพลาทั่วไปมักหนาหลายสิบไมครอน ส่วนงานซ่อมคืนขนาดหนาได้หลายร้อยไมครอน แล้วเจียรให้ได้ขนาด ควรระบุความหนาและขนาดหลังเจียรให้โรงชุบทุกครั้ง
ฮาร์ดโครมเป็นสนิมไหม
ตัวโครเมี่ยมไม่เป็นสนิม แต่เหล็กด้านล่างเป็นสนิมได้ถ้าน้ำซึมผ่านรอยร้าวเล็กๆ หรือผิวชุบถูกขูดจนทะลุ งานกลางแจ้งจึงควรชุบหนาพอและดูแลไม่ให้ผิวถูกกระแทก
ชุบฮาร์ดโครมทับของเดิมได้ไหม
โดยทั่วไปต้องลอกชั้นเดิมที่เสียหายออกก่อน แล้วเจียรผิวให้เรียบ จึงชุบใหม่ ชุบทับตรงๆ มักยึดเกาะไม่ดี
ชุบฮาร์ดโครมบนอลูมิเนียมได้ไหม
ทำได้ยากและไม่นิยม เพราะอลูมิเนียมมีฟิล์มออกไซด์ที่ทำให้ชั้นชุบไม่เกาะ ต้องเตรียมผิวพิเศษหลายขั้น งานอลูมิเนียมที่ต้องการผิวแข็งนิยมใช้การอโนไดซ์แข็งแทน (อ่านชุบอโนไดซ์)
ฮาร์ดโครมลอกเกิดจากอะไร
สาเหตุที่พบบ่อยคือผิวเหล็กล้างไม่สะอาด และการกัดเปิดผิวก่อนชุบไม่พอ ถ้าแอโนดตะกั่วมีผิวสีเหลืองและทำงานไม่เต็มที่ การกัดเปิดผิวก็อาจไม่ทั่ว ไฟฟ้าดับระหว่างชุบ หรือความร้อนจากการเจียรหลังชุบ ก็ทำให้ชั้นโครมลอกได้ เริ่มตรวจจากจุดที่ลอกว่าหลุดถึงเนื้อเหล็ก หรือหลุดแค่ชั้นบน
แหล่งอ้างอิง
- NMFRC Hard Chrome Plating Training Course: nmfrc.org
- NASF (National Association for Surface Finishing): nasf.org
- บทความการชุบโครเมี่ยม POMEW: pomew.com/blog/chromium-plating/
ฮีตเตอร์และแอโนดสำหรับงานนี้
บทความที่เกี่ยวข้อง

แอโนด (Anode) คืออะไร
แอโนด (Anode) คือขั้วที่เกิดปฏิกิริยาออกซิเดชัน ในบ่อชุบโลหะแอโนดเป็นขั้วบวก แต่ในแบตเตอรี่เป็นขั้วลบ อธิบายแอโนดกับแคโทด ชนิดแอโนดในงานชุบ และเหตุผลที่บ่อชุบโครเมี่ยมใช้แอโนดตะกั่ว-ดีบุกอ่านบทความ
ชุบอโนไดซ์
ความรู้การชุบอโนไดซ์อลูมิเนียม การชุบสีอลูมิเนียม สำหรับมือใหม่ และ ผู้เชี่ยวชาญ โดยสมบูรณ์ จำหน่ายอุปกรณ์ฮีตเตอร์และแอโนดสำหรับการชุบอโนไดซ์อ่านบทความ