สารบัญ
- การชุบนิเกิลไม่ใช้ไฟฟ้า คือ อะไร ?
- อุตสาหกรรมที่ใช้การชุบนิเกิลไม่ใช้ไฟฟ้า
- พื้นฐานการชุบนิเกิลแบบไม่ใช้ไฟฟ้า หรือ การชุบ EN
- ปฏิกิริยาเคมีและส่วนประกอบเคมีของการชุบ EN
- สารประกอบนิเกิล (Nickel source)
- ตัวรีดิวซ์ (Reducing agent)
- Complexing agents
- Neutralizers/buffers
- Stabilizers
- Brighteners
- ขั้นตอนการชุบนิเกิลแบบไม่ใช้ไฟฟ้าบนโลหะ
- ขั้นตอนการเตรียมผิวชิ้นงาน
- การชุบนิเกิลแบบไม่ใช้ไฟฟ้า (Electroless nickel plating)
- ประเภทของการชุบนิเกิลแบบไม่ใช้ไฟฟ้า (Electroless Nickel plating)
- Nickel Phosphorus
- Nickel Boron
- Composite EN coatings
- Ternary alloys
- ฮีตเตอร์สำหรับบ่อนิเกิลแบบไม่ใช้ไฟฟ้า
- คำถามที่พบบ่อย
- ชุบนิเกิลแบบไม่ใช้ไฟฟ้าต่างจากแบบใช้ไฟฟ้ายังไง
- ชุบ Electroless Nickel หนาเท่าไร
- Electroless Nickel แข็งแค่ไหน
- แหล่งอ้างอิง
การชุบนิเกิลแบบไม่ใช้ไฟฟ้า (Electroless Nickel plating) หรือ ที่เรียกกันทั่วไปว่า การชุบ EN คือ การชุบนิเกิลที่ใช้การควบคุมการเกิดปฏิกริยาเคมี โดยไม่จำเป็นต้องผ่านไฟฟ้ากระแสตรงลงในถังชุบ ใช้เพียงปฏิกิริยาที่เคมีที่เกิดจากการให้อิเล็กตรอนของสารตัวรีดิวซ์ (Reducing agent) และการรับอิเล็กตรอนของสารอ๊อกซิเดชั่น (Oxidation) ทำให้เกิดการเคลือบผิวบนฝั่งแคโทดเกิดขึ้น กระบวนการการทางเคมีที่เกิดขึ้นโดยปราศจากการใช้กระแสไฟฟ้านี้ เรียกว่า Autocatalytic reaction ซึ่งจะเกิดการเคลือบชั้นผิวบนชิ้นงานได้ทุกรูปร่างและซอกมุมในชิ้นงานด้วยความหนาที่เท่าๆกันทุกพื้นผิว และยังสามารถเคลือบชั้นผิวชิ้นงานที่ไม่นำไฟฟ้า เช่น พลาสติก ได้อีกด้วย
น้ำยาชุบหลายชนิดมีสารอันตราย ผู้ทำงานต้องใช้อุปกรณ์ป้องกัน บ่อต้องมีระบบดูดไอ น้ำเสียต้องบำบัดตามกฎหมาย และไม่ควรทดลองชุบเองที่บ้าน
การชุบนิเกิลไม่ใช้ไฟฟ้า คือ อะไร ?
การชุบนิเกิลแบบไม่ใช้ไฟฟ้าเป็นกระบวนการที่ช่วยให้เคลือบวัตถุด้วยชั้นนิกเกิ้ลบางๆ ซึ่งแตกต่างจากการชุบนิกเกิลด้วยไฟฟ้าแบบดั้งเดิมซึ่งต้องการทั้งตัวเร่งปฏิกิริยาและกระแสตรงเพื่อเริ่มต้นปฏิกิริยาลูกโซ่
การชุบนิกเกิ้ลด้วยไฟฟ้าเป็นกระบวนการทางไฟฟ้าเคมีสำหรับการฝากนิเกิลเป็นชั้นบาง ๆ ของโลหะบนพื้นผิวที่เป็นของแข็ง ในทางกลับกัน การชุบนิเกิลแบบไม่ใช้ไฟฟ้าเป็นกระบวนการทางเคมีสำหรับการชุบนิกเกิลบนพื้นผิวโดยไม่ต้องใช้กระแสไฟฟ้า
กระบวนการทั้งสองนี้ใช้ในการผลิตชิ้นส่วนโลหะที่มีความต้านทานการกัดกร่อนได้ดี การชุบนิเกิลแบบไม่ใช้ไฟฟ้าสามารถใช้ได้ในหลายลักษณะ เช่น ในอุปกรณ์แปรรูปอาหาร เครื่องมือทางการแพทย์ และเครื่องจักรสิ่งทอ
ในทางกลับกัน การชุบนิเกิลแบบไม่ใช้ไฟฟ้าไม่จำเป็นต้องใช้ไฟฟ้าเพื่อเริ่มปฎิกริยาเคมี แต่ใช้สารรีดิวซ์ทางเคมี เช่น (Reducing agent) เช่น ฟอสฟอรัส ที่ช่วยให้เกิดการชุบนิเกิลบนวัตถุ กระบวนการนี้มีประโยชน์มากมายมากกว่าการชุบด้วยไฟฟ้าแบบเดิม เช่น ความต้านทานการกัดกร่อนที่เพิ่มขึ้นและการยึดเกาะที่ดีขึ้น
การชุบนิเกิลไม่ใช้ไฟฟ้า ให้ความทนทานต่อการกัดกร่อนและการหล่อลื่นได้ดีกว่าเมื่อเปรียบเทียบกับการชุบนิเกิล แบบอิเล็กโทรไลต์ หรือที่เรียกว่าการเคลือบด้วยตัวเร่งปฏิกิริยาอัตโนมัติ การชุบนิเกิลไม่ใช้ไฟฟ้าเหมาะกับงานที่ต้องการความแม่นยำเนื่องจากการเคลือบของชั้นผิวของนิเกิลนั้นมีความสม่ำเสมอ
อุตสาหกรรมที่ใช้การชุบนิเกิลไม่ใช้ไฟฟ้า
การชุบนิกเกิลแบบไม่ใช้ไฟฟ้าเป็นเรื่องปกติในอุตสาหกรรมเหล่านี้- อุตสาหกรรมยานยนต์
- โรงานอุตสาหกรรม
- การบินและอวกาศ
- อุตสาหกรรมทหาร
- ปิโตรเคมี
- การจัดการกระดาษและลูกฟูก
- การเคลือบผิวเครื่องจักร (ปั๊มขึ้นรูปเหล็กดัดฉีดพลาสติก)
พื้นฐานการชุบนิเกิลแบบไม่ใช้ไฟฟ้า หรือ การชุบ EN
กระบวนการชุบนิเกิลแบบไม่ใช้ไฟฟ้าสามารถแบ่งได้หลากหลายประเภท หลายแบบ ขึ้นอยู่กับลักษณะงานที่ใช้ เช่น เพิ่มความทนทานต่อการสึกกร่อนของผิว เพิ่มความทนทานต่อการเสียดสี เพื่อให้ความหนาของชั้นผิวการชุบเท่ากันทั้งชิ้นงาน เพื่อชุบบนชิ้นงานที่ไม่นำไฟฟ้า เช่น พลาสติก หรือ เพื่อเปลี่ยนแปลงคุณสมบัติทางไฟฟ้า โดยมีสัดส่วนทั่วไปสำหรับการใช้งาน การชุบ EN ดังนี้
ปฏิกิริยาเคมีและส่วนประกอบเคมีของการชุบ EN
ปฏิกิริยาเคมีที่เกิดขึ้นของการชุบ EN (แบบ hypophosphite)แสดงได้ตามสมการเคมี ดังต่อไปนี้NiSO4 + H2O → Ni2+ + SO42 – + H2O
NaH2PO2 + H2O → Na+ + H2PO2– + H2O
(Oxidation) H2PO2– + H2O (CATALYST)→ H2PO3– + H2
Ni2+ + H2PO2– + H2O → Ni + H2PO3– + 2H+
โดยจะมีส่วนประกอบของสารเคมีดังนี้สารประกอบนิเกิล (Nickel source)
ส่วนใหญ่จะเป็นเกลือของนิเกิลที่ละลายได้ (Nickel salt) ซึ่งการเลือกใช้ขึ้นอยู่กับความสามารถในการละลาย ความบริสุทธิ์ และราคา สารเคมีที่นิยมใช้กันมากที่สุด คือ นิเกิลซัลเฟต (NiSO4 , Nickel sulfate) และยังมี นิเกิลซัลฟาเมต (Ni(SO3NH2)2 , Nickel sulfamate) , นิเกิลคลอไรด์ ( NiCl2 , Nicel Chloride) , นิเกิลอะซิเตต ( Ni(OCOCH3)2 , Nickel acetate ) และ นิเกิลไฮโปฟอสไฟต์ (NiO4P2 , Nickel Hypophosphite) ที่นิยมใช้ด้วยเช่นกันตัวรีดิวซ์ (Reducing agent)
เป็นสารประกอบที่ทำให้หน้าให้อิเล็กตรอนเพื่อให้เกิดปฏิกิริยา autocatalyticสารเคมีที่นิยมใช้ ได้แก่ โซเดียมไฮโปฟอสไฟต์ (NaPO2H2 ,Sodium hypophosphite) , โซเดียมโบโรไฮไดรด์ (NaBH4 , Sodium borohydride) และ ไดเมทไทลามีน โบเรน ( (CH3)2NH , Dimethylamine borane)Complexing agents
เป็นสารประกอบที่ช่วยให้ควบคุมสารประกอบของนิเกิลให้สเถียรไม่แตกตัวเป็นไอออนก่อนเกิดปฏิกิริยา autocatalytic สารประกอบที่นิยมขึ้นอยู่กับประเภทของงาน เช่น กรดคาร์บอกซิลิก ((C=O) -OH, Carboxylic acids) หรือ เอมีน (Amines)Neutralizers/buffers
เมื่อเกิดปฏิกิริยาการชุบ EN จะเกิดไอออนของไฮโดรเจนและแก๊สไฮโดรเจนขึ้น ทำให้ความเป็นกรดในสารละลายทั้งหมดสูงขึ้น (pH ลดลง) สารประกอบ Buffer จะช่วยลดการสวิงของ pH สารประกอบที่นิยมใช้ได้แก่ แอมโมเนียม ไฮดรอกไซด์ (NH4OH, Ammonium hydroxide) , โซดาไฟ (NaOH , sodium hydroxide) และ โพแทสเซียมไฮดรอกไซด์ (KOH,Potassium hydroxide)Stabilizers
ช่วยควบคุมและลดอัตราการเกิดปฏิกิริยาการชุบ นิยมใช้สารประกอบของตะกั่วหรือซัลเฟอร์Brighteners
เพิ่มความสวยงามของผิวการชุบ EN นิยมใช้สารประกอบแคดเมียมมากที่สุดขั้นตอนการชุบนิเกิลแบบไม่ใช้ไฟฟ้าบนโลหะ
ขั้นตอนการชุบนิเกิล จะมีขั้นตอนการเตรียมผิวก่อนลงบ่อชุบนิเกิลเหมือนกันการชุบโครเมี่ยม นั่นคือ มีการเตรียมผิวชิ้นงาน การล้างทำความสะอาด การกัดเปิดผิวชิ้นงาน และการชุบนิเกิลไฟฟ้าดูรายละเอียด การชุบโครเมี่ยมขั้นตอนการเตรียมผิวชิ้นงาน
ก่อนชุบต้องขัดและซ่อมผิวโลหะให้เรียบ ล้างคราบไขมันและสิ่งสกปรกออก แล้วกัดเปิดผิวด้วยสารละลายที่เหมาะกับโลหะนั้น ลำดับนี้ใช้เหมือนงานชุบโครเมี่ยม อ่านรายละเอียด อุณหภูมิ และเวลาของแต่ละขั้นได้ที่ ขั้นตอนการชุบโครเมี่ยมบนโลหะ
การชุบนิเกิลแบบไม่ใช้ไฟฟ้า (Electroless nickel plating)
การชุบนิเกิลแบบไม่ใช้ไฟฟ้า (EN) มีหลากหลายวิธี เช่น- Nickel Phosphorus
- Nickel Boron
- Composite EN coatings
- Ternary alloys
ประเภทของการชุบนิเกิลแบบไม่ใช้ไฟฟ้า (Electroless Nickel plating)
การชุบ EN นั้นสามารถแบ่งได้หลากหลายประเภท ขึ้นอยู่กับลักษณะงานที่ใช้ โดยแต่ละลักษณะงานจะมีส่วนประกอบของเคมีที่ใช้และสภาพการชุบที่แตกต่างกัน โดยสามารถแบ่งตามสารเคมีNickel Phosphorus
หรือ เรียกว่า Ni-P systems กระบวนการนี้ให้พื้นผิวที่มีความเรียบลื่น แรงเสียดทานบนพื้นผิวน้อย พื้นผิวหลังจากชุบนิเกิลแล้วมีความแข็งและยังสามารถเพิ่มความแข็งหลังการชุบนิเกิลได้ด้วยการทำ heat treatment อีกด้วยNickel Boron
นิยมใช้อย่างมากสำหรับชิ้นส่วนอิเล็กทรอนิกส์และชิ้นส่วนอากาศยาน การชุบนิเกิลแบบนี้ทำให้มีการนำไฟฟ้าของชิ้นงานดีมาก นอกจากนี้ยังเพิ่มจุดหลอมเหลวและความทนทานการเสียดสีอีกด้วยComposite EN coatings
ทำจากสารต่างๆ เช่น พอลิเตตระฟลูออโรอีเทน (PTFE) หรืออนุภาคแข็ง เช่น ซิลิกอนคาร์ไบด์ ชิ้นส่วนที่เคลือบด้วย PTFE มีค่าสัมประสิทธิ์แรงเสียดทานต่ำมาก อนุภาคแข็งที่สะสมร่วมกันช่วยให้เราทนต่อการสึกหรอได้ดีขึ้น
Ternary alloys
Poly-alloys เรียกอีกอย่างว่า allotri ประกอบด้วยธาตุมากกว่า 2 ชนิด และตัวอย่างของ allotri คือ nickel phosphorus tungsten ซึ่งให้การเคลือบที่แข็งมาก
ฮีตเตอร์สำหรับบ่อนิเกิลแบบไม่ใช้ไฟฟ้า
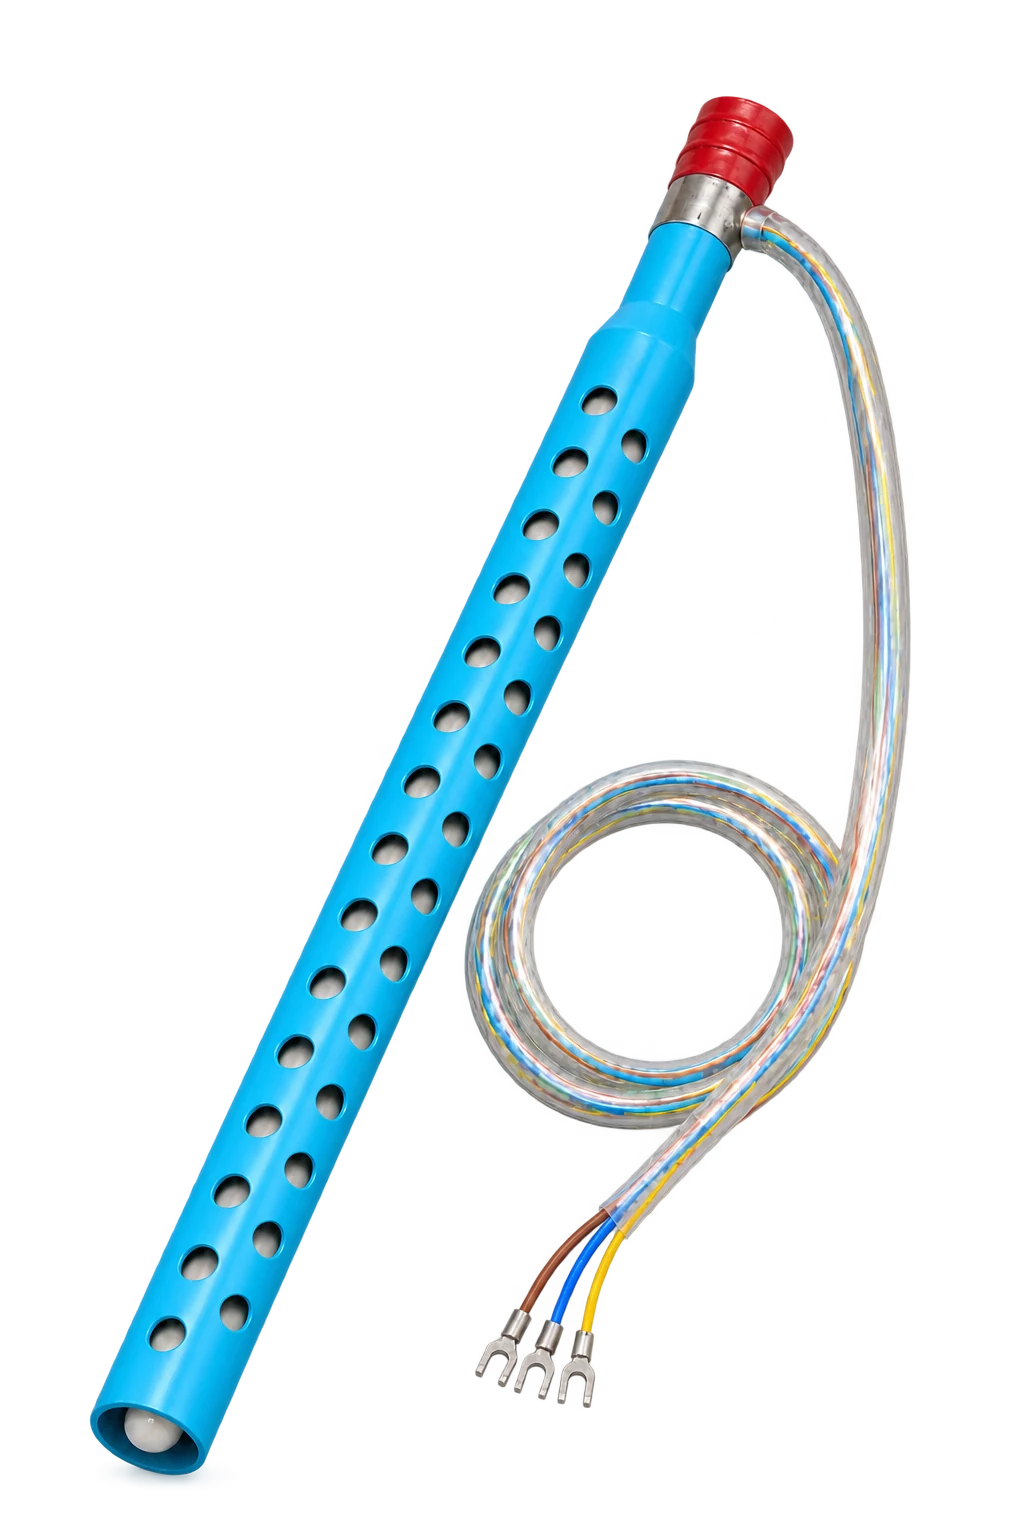
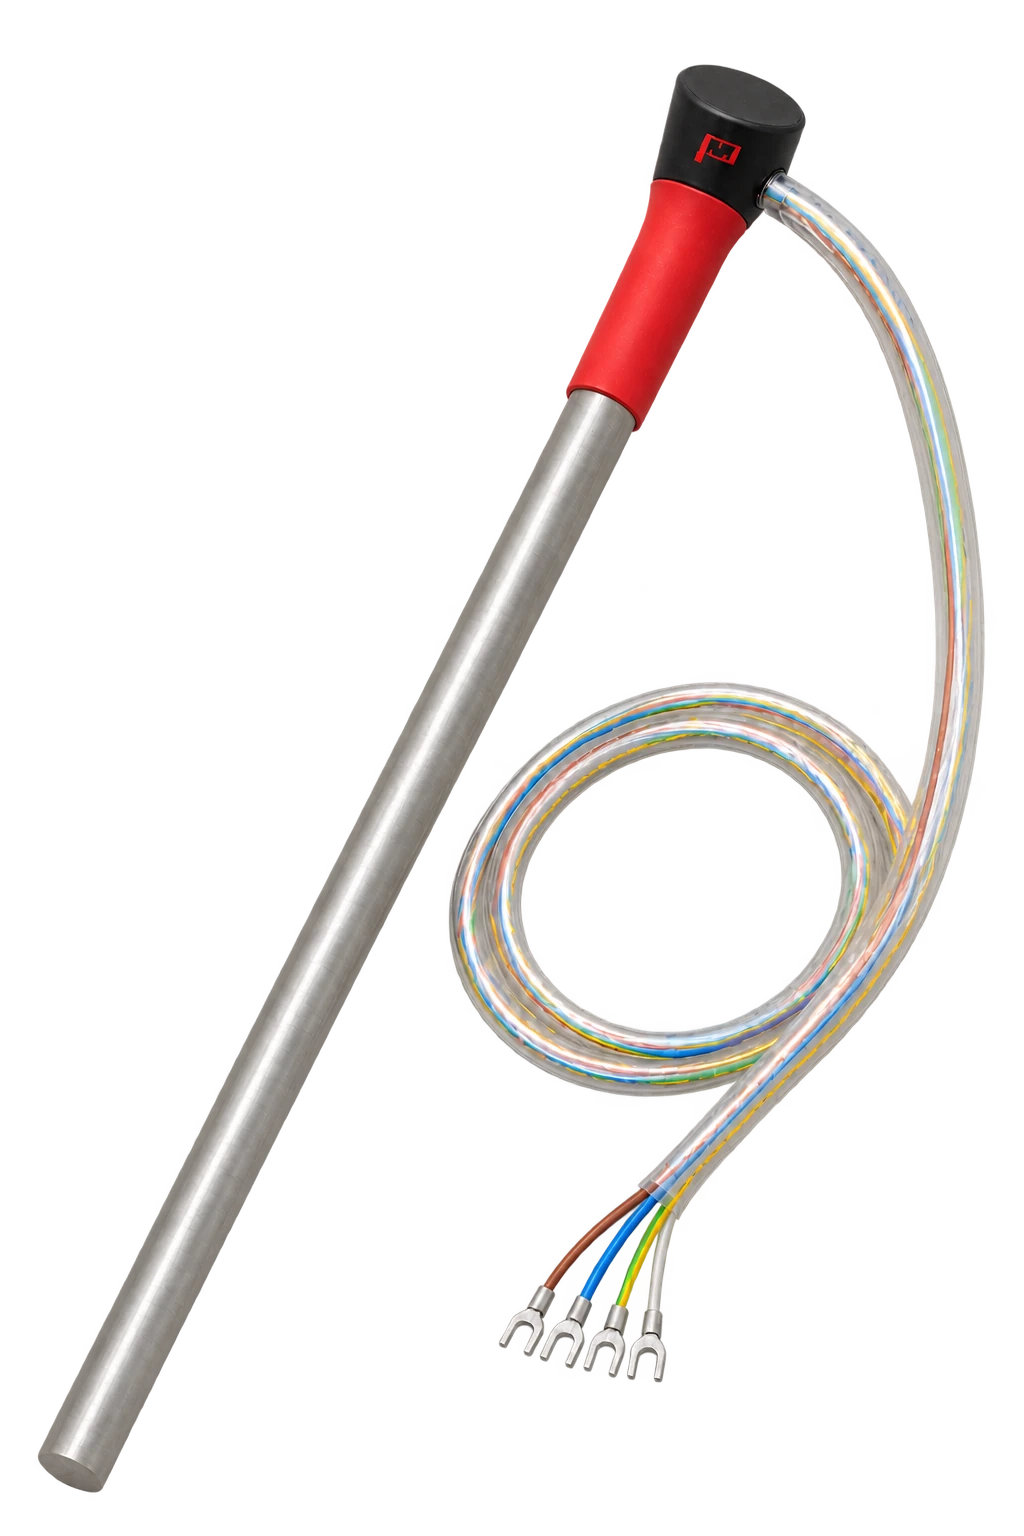
บ่อนิเกิลแบบไม่ใช้ไฟฟ้าทำงานที่อุณหภูมิสูง โดยทั่วไปประมาณ 85–95°C ความร้อนเป็นตัวขับปฏิกิริยา ถ้าอุณหภูมิต่ำ อัตราการชุบจะลดลงมาก ถ้าสูงเกินน้ำยาอาจเสียเร็ว การคุมอุณหภูมิจึงสำคัญ ตามตารางเลือกฮีตเตอร์ตามสารเคมีของเรา น้ำยา Electroless Nickel ใช้ฮีตเตอร์ไทเทเนียม หลอดแก้วและสแตนเลสไม่แนะนำสำหรับน้ำยานี้
คำถามที่พบบ่อย
ชุบนิเกิลแบบไม่ใช้ไฟฟ้าต่างจากแบบใช้ไฟฟ้ายังไง
แบบไม่ใช้ไฟฟ้าอาศัยปฏิกิริยาเคมีในน้ำยา ชั้นชุบจึงหนาเท่ากันทุกจุด แม้ในรูหรือซอก ส่วนแบบใช้ไฟฟ้าชั้นชุบจะหนาตรงขอบและบางตรงร่อง แต่ต้นทุนน้ำยาต่ำกว่าและชุบได้เร็วกว่า อ่านเพิ่มที่ชุบนิเกิล
ชุบ Electroless Nickel หนาเท่าไร
งานทั่วไปประมาณ 5–50 ไมครอน ขึ้นกับการใช้งาน งานที่ต้องกันกร่อนมากจะหนากว่างานที่ต้องการเพียงผิวรองพื้น
Electroless Nickel แข็งแค่ไหน
แบบนิเกิล-ฟอสฟอรัสหลังชุบแข็งประมาณ 500–600 HV และเมื่ออบชุบแข็งเพิ่มอาจขึ้นไปถึงราว 900–1,000 HV ใกล้เคียงฮาร์ดโครม ค่าจริงขึ้นกับสูตรน้ำยาและอุณหภูมิอบ
แหล่งอ้างอิง
- NASF (National Association for Surface Finishing): nasf.org
- Products Finishing: pfonline.com
- ตารางเลือกฮีตเตอร์ตามสารเคมี POMEW: pomew.com/heater/
ฮีตเตอร์และแอโนดสำหรับงานนี้
บทความที่เกี่ยวข้อง

แอโนด (Anode) คืออะไร
แอโนด (Anode) คือขั้วที่เกิดปฏิกิริยาออกซิเดชัน ในบ่อชุบโลหะแอโนดเป็นขั้วบวก แต่ในแบตเตอรี่เป็นขั้วลบ อธิบายแอโนดกับแคโทด ชนิดแอโนดในงานชุบ และเหตุผลที่บ่อชุบโครเมี่ยมใช้แอโนดตะกั่ว-ดีบุกอ่านบทความ
ชุบอโนไดซ์
ความรู้การชุบอโนไดซ์อลูมิเนียม การชุบสีอลูมิเนียม สำหรับมือใหม่ และ ผู้เชี่ยวชาญ โดยสมบูรณ์ จำหน่ายอุปกรณ์ฮีตเตอร์และแอโนดสำหรับการชุบอโนไดซ์อ่านบทความ