สารบัญ
- โครเมี่ยม (โครเมียม) คืออะไร
- พื้นฐานการชุบโครเมี่ยม
- ขั้นตอนการชุบโครเมี่ยมบนโลหะ
- ขั้นตอนการเตรียมผิวชิ้นงาน
- การล้างทำความสะอาดพื้นผิวและคราบไขมันบนพื้นผิวชิ้นงาน ( cleaning and degreasing )
- การกัดเปิดผิวชิ้นงาน ( Etching surface )
- การชุบเตรียมผิวด้วยนิกเกิล ( Nickel Strike )
- การชุบเตรียมผิวด้วยทองแดง ( Copper Strike )
- การชุบทองแดงเงา ( Bright Copper )
- การชุบนิเกิลเงา ( Bright Nickel )
- การชุบโครเมี่ยม ( Chromium plating )
- ขั้นตอนการชุบโครเมี่ยมบนพลาสติก ABS
- ขั้นตอนการเตรียมผิวชิ้นงาน
- การแช่ล้างผิวด้วยสารละลายอัลคาไลน์ ( Soak Cleaning )
- การซีลปิดผิว ( Sealing )
- การกัดเปิดผิวชิ้นงาน ( Surface etching )
- ล้างโครเมี่ยมด้วยกรด ( Chromium reduction )
- ชุบเปลี่ยนผิวเพื่อให้โลหะยึดเกาะได้ ( Surface activation )
- การเร่งปฏิกิริยา ( Acceleration )
- ชุบผิวด้วยนิเกิลไม่ใช้ไฟฟ้า ( Electroless Nickel plating )
- การชุบผิวทองแดงด้วยไฟฟ้า ( Electrolytic Copper Plating )
- การชุบผิวนิเกิลด้วยไฟฟ้า ( Electrolytic Nickel Plating )
- การชุบโครเมี่ยม
- กระบวนการชุบโครเมี่ยมด้วย Hexavalent chromium
- ชนิดของอิเล็กโทรไลท์
- ความเข้มข้นของสารละลาย
- การควบคุมปริมาณกระแสไฟฟ้า
- อุณหภูมิของสารละลาย
- การคำนวณเวลาที่ใช้ในการชุบโครเมี่ยมสำหรับ Hexavalent
- อุปกรณ์เพิ่มเติมสำหรับการชุบโครเมี่ยมด้วย Hexavalent
- ข้อเสียของการชุบโครเมี่ยมด้วย Hexavalent
- กระบวนการชุบโครเมี่ยมด้วย Trivalent chromium
- อุปกรณ์สำหรับการชุบโครเมี่ยมแบบ Trivalent chromium
- ชุบโครเมี่ยมตกแต่ง ต่างจากชุบฮาร์ดโครมอย่างไร
- ชุบโครเมี่ยมเองได้ไหม
- อุปกรณ์บ่อชุบโครเมี่ยม: แผ่นโครเมี่ยมและฮีตเตอร์
- สรุป
- คำถามที่พบบ่อย
- ชุบโครเมี่ยมกับชุบโครเมียมเหมือนกันไหม
- โครเมียม 3 กับโครเมียม 6 ต่างกันยังไง
- ชุบโครเมี่ยมเป็นสนิมไหม
- ชุบโครเมี่ยมพลาสติกได้ไหม ต้องทำยังไง
- แหล่งอ้างอิง
ชุบโครเมี่ยม (Chromium plating) หรือเรียกอีกชื่อว่า “การชุบโครม” คือ การชุบเงาบนผิวโลหะ หรือ พลาสติก ด้วยโครเมี่ยมในกระบวนการวิธีการชุบโดยใช้ไฟฟ้า ช่วยให้วัสดุที่ได้รับการชุบมีความเงาสวยงาม ป้องกันการถลอกจากการกัดกร่อนและการกระแทก นิยมใช้ในการชุบผิวบรรจุภัณฑ์เครื่องสำอาง ชิ้นส่วนรถยนต์ ล้อรถจักรยานยนต์ และเครื่องประดับตกแต่งอื่นๆ การชุบโครม ถูกใช้ในเชิงพาณิชย์ตั้งแต่ปี 2467 ในชิ้นส่วนตกแต่งและเครื่องประดับต่างๆ ซึ่งจะนิยมชุบเคลือบผิวด้วยความหนาประมาณ 0.25-0.8 ไมโครเมตร บนผิวนิเกิลซึ่งจะให้ประสิทธิภาพการทนต่อการกัดกร่อนดีมาก ส่วนใหญ่ในสมัยก่อน การชุบนิยมใช้สารละลายโครเมี่ยม 6 ประจุ ( Cr6+ , Hexavalent chromium ) และค่อยๆเปลี่ยนมาใช้สายละลายโครเมี่ยม 3 ประจุ ( Cr3+ , trivalent chromium ) ในช่วงสมัยหลังๆ บทความนี้อธิบายพื้นฐานและขั้นตอนการชุบโครเมี่ยมในโรงชุบ ไม่ใช่คู่มือให้ทำเองที่บ้าน เพราะน้ำยาและไอจากบ่อเป็นอันตราย (ดูหัวข้อ "ชุบโครเมี่ยมเองได้ไหม")
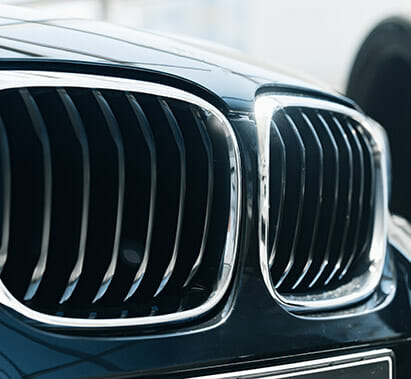
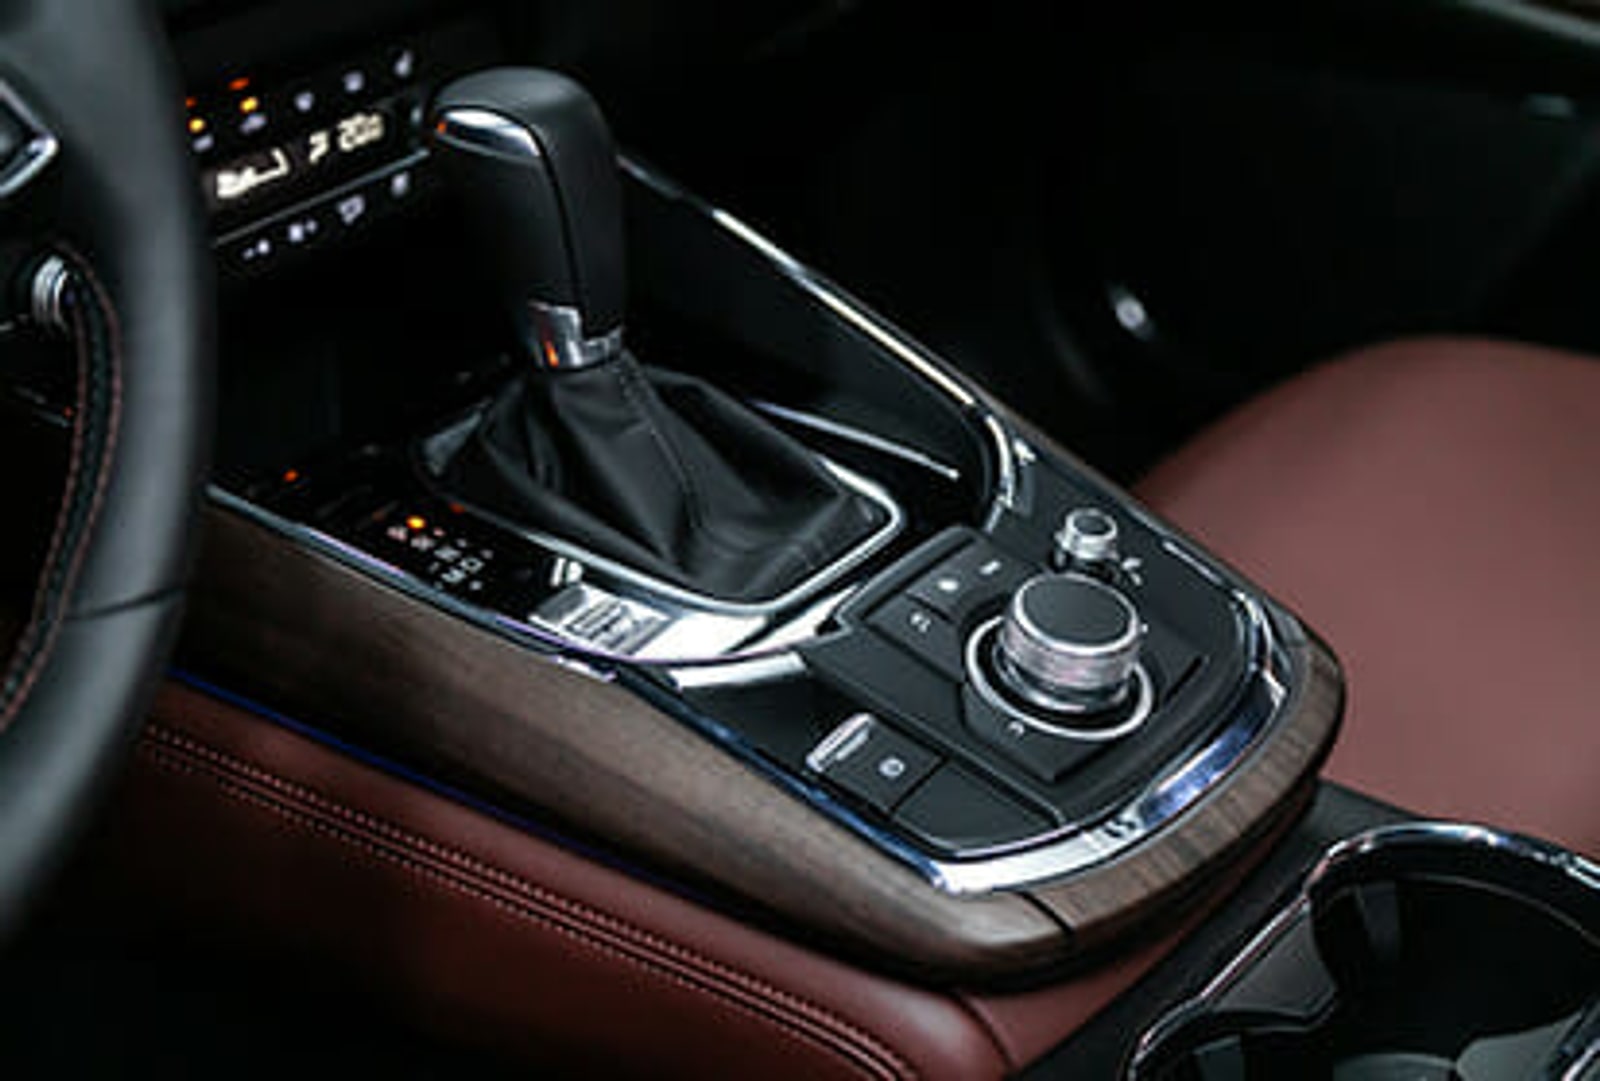
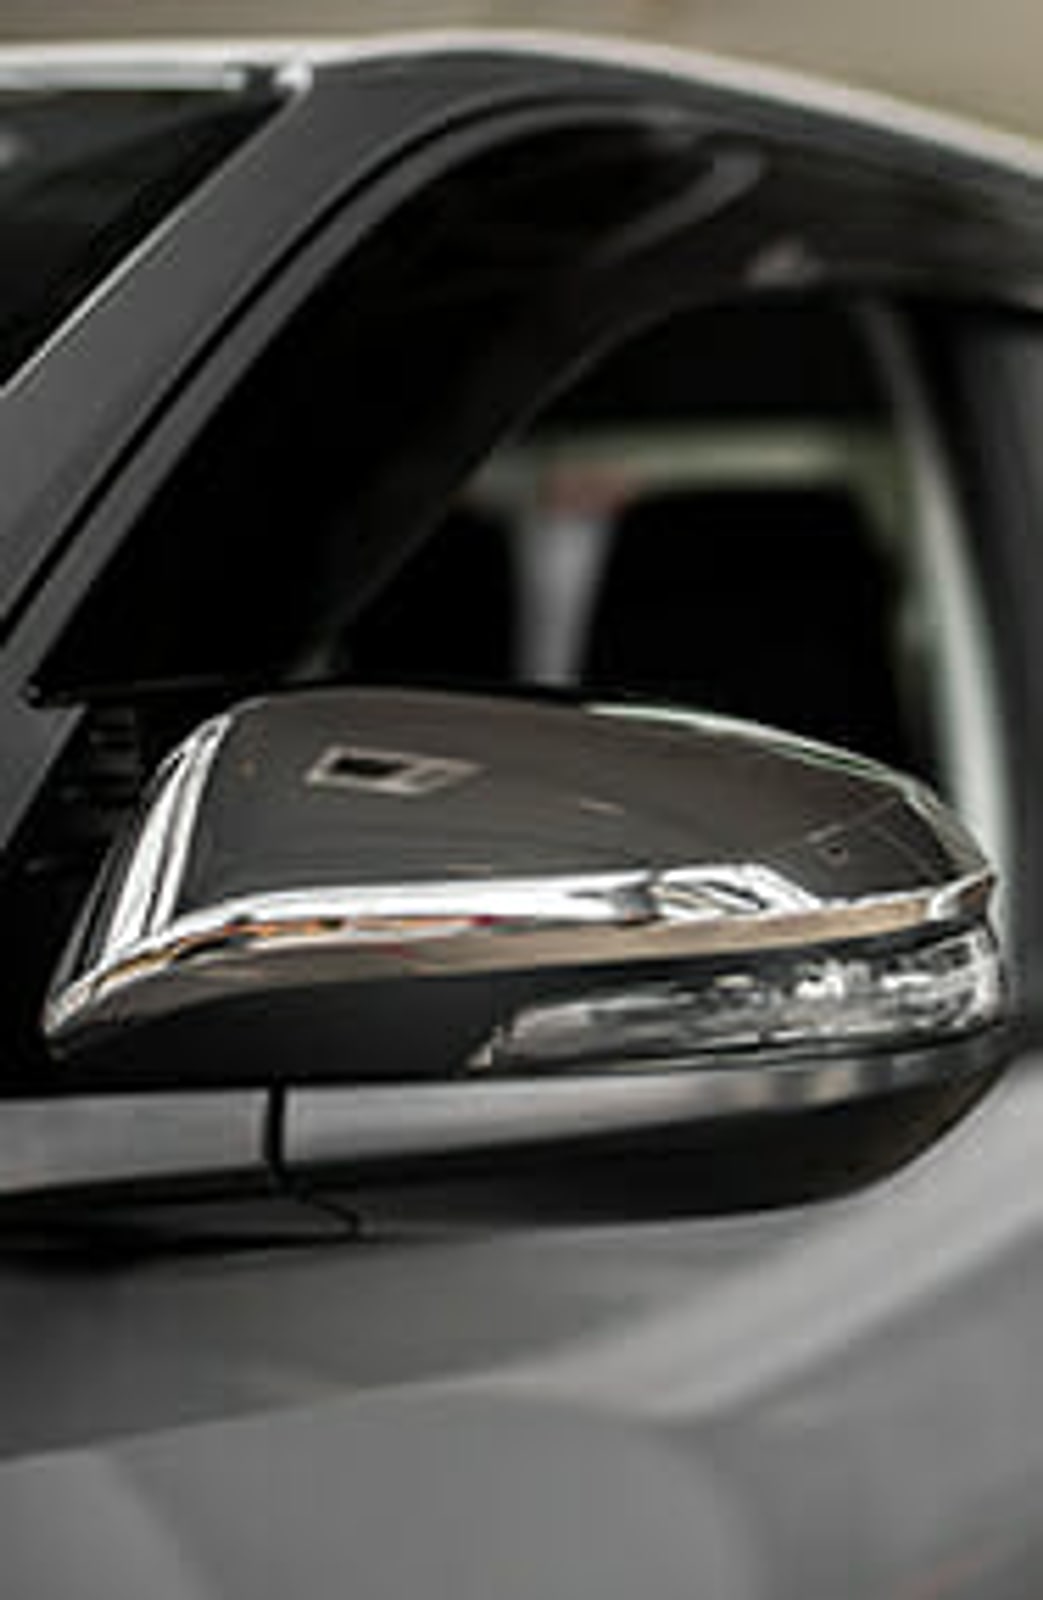
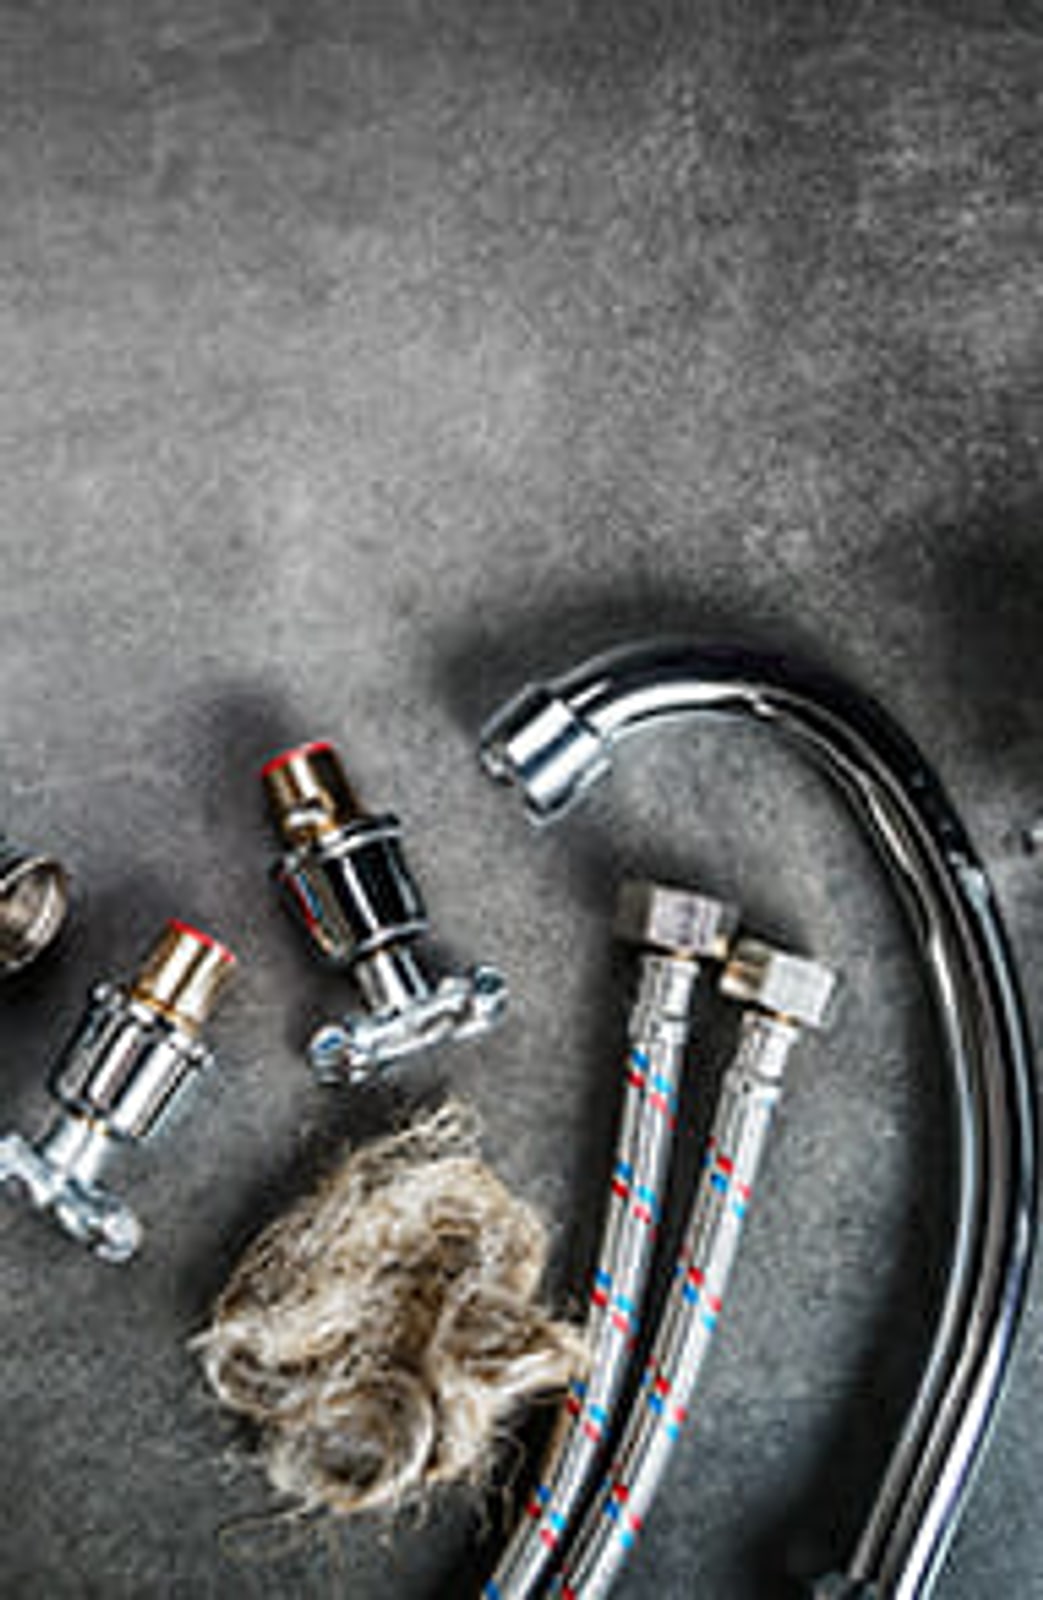
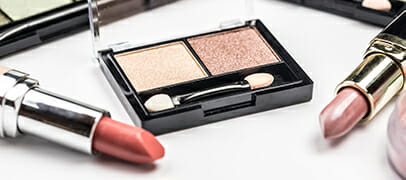
รูปที่ 1 สิ่งของในชีวิตประจำวันที่ทำการชุบโครเมี่ยมบนผิว
โครเมี่ยม (โครเมียม) คืออะไร
โครเมี่ยม (Chromium) หรือที่สะกดอีกแบบว่า โครเมียม คือธาตุโลหะสีเงินวาว สัญลักษณ์ Cr มีผิวแข็งและไม่เป็นสนิมง่าย จึงนิยมนำมาชุบเคลือบผิวชิ้นงาน ทั้งเพื่อความเงางามและเพื่อให้ผิวทนการสึกหรอ ในบ่อชุบ โครเมี่ยมอยู่ในน้ำยาในรูปสารประกอบ เช่น โครเมี่ยมไตรออกไซด์ (Cr6+) หรือโครเมี่ยมซัลเฟต (Cr3+) ตามที่อธิบายในหัวข้อ Hexavalent และ Trivalent ด้านล่าง
พื้นฐานการชุบโครเมี่ยม
การชุบโครมใช้กระบวนการพื้นฐานของการชุบด้วยไฟฟ้า ซึ่งเป็นการดึงประจุของโครเมี่ยมในสารละลายไปจับตัวที่พื้นผิวของชิ้นงานด้วยกระบวนการทางเคมีขั้นตอนการชุบโครเมี่ยมบนโลหะ
การชุบโครเมี่ยมบนพื้นผิวโลหะเริ่มจากการเตรียมผิวชิ้นงานและการทำความสะอาด หลังจากนั้น จำเป็นต้องมีการชุบทองแดงและนิเกิลก่อนการชุบโครเมี่ยมในขั้นตอนสุดท้าย ขั้นตอนเหล่านี้ใช้กรดและสารเคมีอันตราย ผู้ปฏิบัติงานต้องมีระบบดูดไอและอุปกรณ์ป้องกันส่วนบุคคลขั้นตอนการเตรียมผิวชิ้นงาน
ผิวชิ้นงานได้แก่ โลหะ หรือ พลาสติก จะต้องทำการขัดและซ่อมแซมผิวให้เรียบที่สุดก่อนทำการชุบโครม เนื่องจากผิวที่มีรอยจะทำให้การงานชุบโครเมี่ยมในขั้นสุดท้ายไม่สวยงาม
การล้างทำความสะอาดพื้นผิวและคราบไขมันบนพื้นผิวชิ้นงาน ( cleaning and degreasing )
เพื่อชะล้างเศษซาก ทราย และคราบไขมันที่เกาะอยู่บนชิ้นงาน โดยทั่วไปมีขั้นตอนดังนี้
2.1 จุ่มชิ้นงานลงในบ่อชะล้างโซดาไฟ ( Caustic bath cleaning )
ขั้นตอนนี้ใช้สารละลายโซดาไฟเพื่อชะล้างคราบไขมัน โดยให้ความร้อนโซดาไฟที่ อุณหภูมิประมาณ 60-70 องศาเซลเซียส ด้วย ฮีตเตอร์สแตนเลส ใช้เวลาประมาณ 5-10 นาที หรือแล้วแต่ความเหมาะสมของชิ้นงานแต่ละชิ้น หลังจากน้ำทำการจุ่มล้างด้วยน้ำเปล่า2.2 จุ่มชิ้นงานลงในบ่อล้างด้วยไฟฟ้า ( Anodic Electrocleaning )
เหมาะกับชิ้นงานที่เป็นโลหะส่วนใหญ่ แต่ไม่นิยมใช้กับ ชิ้นงานพลาสติก และโลหะที่สามารถละลายในสารละลายอัลคาไลน์ได้ เช่น อลูมิเนียม โครเมี่ยม ดีบุก ตะกั่ว ทองแดง แมกนีเซียม และอื่นๆ ขั้นตอนนี้ใช้เพื่อทำความสะอาดสิ่งที่บ่อโซดาไฟไม่สามารถชะล้างออกได้ วิธีการทำคือการนำชิ้นงานมาต่อกับขั้วบวกของแหล่งจ่ายไฟฟ้ากระแสตรงเพื่อทำให้เป็นขั้วแอโนด และใช้แผ่นล่อหรือแผ่นโครเมี่ยมตะกั่วต่อกับขั้วลบของแหล่งจ่ายไฟเพื่อทำให้เป็นขั้วแคโทด ส่วนสารละลายขึ้นอยู่กับชนิดของชิ้นงาน เช่น ไซยาไนด์ หรืออื่นๆการกัดเปิดผิวชิ้นงาน ( Etching surface )
ในขั้นตอนการกัดเปิดผิวชิ้นงาน ( etching process ) ก่อนการชุบโครเมี่ยม มีวิธีและสาระลายที่แตกต่างกันไปขึ้นอยู่กับประเภทวัสดุของชิ้นงานที่ใช้ชุบโครม เช่น กรดซัลฟิวริก ( sulfuric acids ), กรดไฮโดรคลอริก ( hydrochloric ) , กรดไฮโดรฟลูออริก ( hydrofluoric ) , หรือ เฟอริกคลอไรด์ ( Ferric chloride ) เป็นต้น และใช้แอโนดชนิดตะกั่ว–ดีบุกสำหรับทำขั้วแอโนด ทั้งนี้ชนิดสารละลาย ความเข้มข้นสารละลาย ปริมาณกระแสไฟฟ้า อุณหภูมิสารละลาย และ เวลาที่ใช้ ขึ้นอยู่กับชนิดและความเชี่ยวชาญของผู้ทำงานแต่ละคน ซึ่งผู้ขายสารเคมีส่วนใหญ่สามารถแนะนำให้ท่านได้
การชุบเตรียมผิวด้วยนิกเกิล ( Nickel Strike )
เป็นการชุบชั้นแรกด้วยนิกเกิล ลงบนผิวชิ้นงานด้วยความหนาประมาณ 0.1 ไมโครเมตร เพื่อเพิ่มประสิทธิภาพการยึดเกาะของการชุบผิวขั้นต่อไป
การชุบเตรียมผิวด้วยทองแดง ( Copper Strike )
เป็นการชุบผิวด้วยทองแดง นิยมใช้สารละลายคอปเปอร์ซัลเฟตที่อุณหภูมิห้อง ชุบด้วยกระแกสไฟฟ้าต่ำๆ เพื่อเคลือบผิวทองแดงประมาณ 0.1 ไมโครเมตร
การชุบทองแดงเงา ( Bright Copper )
ขั้นตอนนี้เป็นบ่อที่นิยมใช้กรดเกลือทองแดง เช่น คอปเปอร์ซัลเฟต เป็นสารละลายหลักที่อุณหภูมิห้อง อาจผสมด้วย กรดซัลฟิวริกและสารละลายช่วยอื่นๆแล้วแต่เทคนิค ความหนาประมาณ 30 ไมโครเมตร เพื่อช่วยปิดผิวและรูเล็กๆบนผิวชิ้นงาน
การชุบนิเกิลเงา ( Bright Nickel )
ขั้นตอนนี้เป็นขั้นตอนที่สำคัญที่สุดของการเตรียมผิว ซึ่งส่วนใหญ่ใช้สารละลายนิเกิลซัลเฟตซึ่งมีราคาสูง จึงทำให้ขั้นตอนนี้มีต้นทุนสูงที่สุด ต้องทำอุณหภูมิ 40-50 องศาเซลเซียสด้วย ฮีตเตอร์ทำความร้อน ใช้ไฟฟ้า 4-12 โวลต์แล้วแต่ลักษณะของชิ้นงาน นอกจากนี้สารละลายในบ่อชุบนิเกิลเงายังต้องการการบำรุงรักษาให้ ความเข้มข้นและระดับสารเคมีอยู่ในระดับทำงานตลอดเวลา ซึ่งต้องใช้ผู้ที่มีความชำนาญอย่างมาก เนื่องจากสารเคมีบ่อชุบนี้มีราคาแพง หากเกิดความเสียหายเกิดต้นทุนอย่างมหาศาล
การชุบโครเมี่ยม ( Chromium plating )
ในปัจจุบันนิยมใช้การชุบสองวิธี คือ Hexavalent chromium และ Trivalent chromium ซึ่งมีกระบวนการและสารเคมีที่ใช้แตกต่างกันเล็กน้อย โดยจะอธิบายอย่างละเอียดในหัวข้อถัดๆไป
ขั้นตอนการชุบโครเมี่ยมบนพลาสติก ABS
การชุบโครมบนพลาสติก ABS สามารถทำได้เช่นกัน โดยตัวอย่างสิ่งที่เราเห็นบ่อยๆรอบตัว เช่น ชิ้นส่วนภายในรถยนต์ บรรจุภัณฑ์เครื่องสำอาง เครื่องประดับตกแต่ง โดยจะมีขั้นตอนที่แตกต่างจากการชุบโลหะเล็กน้อย สิ่งที่แตกต่างจากการชุบโครเมี่ยมบนผิวโลหะ คือ พลาสติก ABS ไม่สามารถนำไฟฟ้าได้ จึงจำเป็นต้องมีการชุบพลาสติกให้นำไฟฟ้าได้ก่อนด้วยปฏิกิริยาเคมี เราเรียกกระบวนการนี้ว่า conductive electroless process หลังจากนั้น จึงทำการชุบนิเกิลไม่ใช้ไฟฟ้า ( electroless Nickel ) และจึงทำการชุบเหมือนกับการชุบโครมบนผิวโลหะขั้นตอนการเตรียมผิวชิ้นงาน
เตรียมผิวชิ้นงานพลาสติกด้วยการขัดและรอยต่อการฉีดพลาสติกก่อนการทำการชุบโครเมี่ยม เพื่อให้ผิวของชิ้นงานมีความสวยงาม
การแช่ล้างผิวด้วยสารละลายอัลคาไลน์ ( Soak Cleaning )
ทำความสะอาดผิวเพื่อทำการล้างผิวชิ้นงาน โดยใช้เวลาประมาณ 5-10 นาทีแล้วแต่ลักษณะชิ้นงาน
การซีลปิดผิว ( Sealing )
จุ่มปิดผิวชิ้นงานด้วยสารอะซิโตน ( acetone ) โดยใช้เวลาประมาณ 15 วินาที
การกัดเปิดผิวชิ้นงาน ( Surface etching )
เพื่อเปิดผิวชิ้นงานพลาสติก ABS โดยการจุ่มลงในสารละลายกรดโครมิก ( CrO3 ) และ กรดซัลฟิวริก ( H2SO4 ) โดยให้ความร้อนด้วยฮีตเตอร์หลอดแก้ว ที่อุณหภูมิประมาณ 60 องศาเซลเซียส โดยใช้เวลาประมาณ 20 นาที
ล้างโครเมี่ยมด้วยกรด ( Chromium reduction )
จุ่มลงในบ่อสารละลายกรดไฮโดรคลอริกความเข้มข้น 30% ( 30% HCl ) เพื่อลดโครมบนชิ้นงาน ประมาณ 10 นาที
ชุบเปลี่ยนผิวเพื่อให้โลหะยึดเกาะได้ ( Surface activation )
เมื่อพื้นผิวทำการเปิดรูด้วยกรดโครมิกแล้ว จึงทำการเปลี่ยนสภาพผิวเพื่อให้โลหะสามารถยึดเกาะกับผิวพลาสติก ABS ได้ โดยใช้สารละลาย PdCl4 ( tetrachloridopalladate ) และ SnCl4 ( tin tetrachloride ) โดยใช้เวลาประมาณ 4 นาที
การเร่งปฏิกิริยา ( Acceleration )
จุ่มลงในบ่อสารละลายกรดไฮโดรคลอริกความเข้มขน 30% ( 30% HCl ) ประมาณ 1 นาที เพื่อเร่งปฏิกิริยา
ชุบผิวด้วยนิเกิลไม่ใช้ไฟฟ้า ( Electroless Nickel plating )
การชุบผิวไม่ใช้ไฟฟ้า (ดูข้อมูลเพิ่มเติม) ด้วยนิเกิลเพื่อเตรียมผิว ซึ่งสารละลายและกระบวนการชุบขึ้นอยู่กับสารเคมีที่ใช้ ซึ่งขึ้นอยู่กับผู้ผลิตสารเคมีแต่ละที่ ให้ความร้อนด้วยฮีตเตอร์ไทเทเนียม ตามตารางเลือกฮีตเตอร์ตามสารเคมี ให้สารละลายมีอุณหภูมิประมาณ 37 องศาเซลเซียส
การชุบผิวทองแดงด้วยไฟฟ้า ( Electrolytic Copper Plating )
เป็นการชุบด้วยไฟฟ้าชั้นแรกด้วยสารละลายคอปเปอร์ซัลเฟต ( CuSO4 ) กรดซัลฟิวริก ( H2SO4 ) และ กรดไฮโดรคลอลิก ( HCl) ที่อุณหภูมิห้อง โดยชุบให้มีความหนาประมาณ 30 ไมครอน กระแสและเวลาขึ้นกับพื้นที่ชิ้นงาน ให้ยึดเอกสารผู้ขายน้ำยา
การชุบผิวนิเกิลด้วยไฟฟ้า ( Electrolytic Nickel Plating )
ชุบเตรียมผิวขั้นสุดท้ายก่อนการชุบโครเมี่ยม ด้วย สายละลาย นิเกิลซัลเฟต ( NiSO4 ) นิเกิลคลอไรด์ ( NiCl2 ) + กรดบอริก ( H3BO3 ) และสารปรับปรุงคุณภาพอื่นๆ ใช้ฮีตเตอร์หลอดแก้วทำความร้อนสารละลายประมาณ 55-60 องศาเซลเซียส (น้ำยาที่มีนิเกิลคลอไรด์ผสม ส่งชื่อน้ำยาให้ทีมงานตรวจก่อนเลือกฮีตเตอร์) กระแสและเวลาขึ้นกับพื้นที่ชิ้นงาน ให้ยึดเอกสารผู้ขายน้ำยา และใช้แอโนดนิเกิล
การชุบโครเมี่ยม
ใช้กระบวนการ Hexavalent chromium หรือ Trivalent chromium และแผ่นโครเมี่ยมแอโนด ที่อุณหภูมิ 40-45 องศาเซลเซียส เวลาประมาณ 1 นาที
กระบวนการชุบโครเมี่ยมด้วย Hexavalent chromium
กระบวนการชุบโครม Hexavalent chromium หรือ hex-chrome Cr6+ เป็นการใช้ สารละลายโครเมี่ยมไตรออกไซด์ หรือเรียกโดนทั่วไปว่า โครมิกไฮไดร์ ( chromium trioxide or chromic anhydride ) เป็นสารประกอบหลัก ในกระบวนการชุบนั้น โดยใช้สารละลายแคทตาไลท์ซึ่งเป็นส่วนผสมของ โครเมี่ยมไตรออกไซด์ ( chromium trioxide ) และ กรดซัลฟิวริก ( sulfuric acid ) ซึ่งมีอัตราส่วนผสมระหว่าง 75:1 ถึง 250:1 โดยน้ำหนัก คุณภาพของงานชุบโครเมี่ยมขึ้นอยู่กับ อุณหภูมิของสารละลาย ปริมาณกระแสไฟฟ้า และส่วนผสมของสารละลาย การชุบโครมทั้งเพื่อให้ชิ้นงานสวยงาม หรือ เพื่อเพิ่มความแข็ง ต้องใช้ฮีตเตอร์ที่ทนน้ำยาเพื่อเพิ่มอุณหภูมิของสารละลาย โดยส่วนใหญ่การชุบโครเมี่ยมเพื่อความสวยงามชองชิ้นงานจะควบคุมให้อุณหภูมิอยู่ในช่วง 35-45 องศาเซลเซียส ส่วนสำหรับงานชุบฮาร์ดโครมเพื่อเพิ่มความแข็งจะใช้อุณหภูมิประมาณ 50-65 องศาเซลเซียส โดยการชุบโครมทั้งสองแบบต้องควบคุมอุณหภูมิให้คงที่อยู่ตลอดเวลา| ชนิด | Single-Catalyst | Dual-Catalyst | Triple-Catalyst | SRHS |
|---|---|---|---|---|
| สารละลาย Catalyst | Sulfate | Sulfate-Fluoride | Sulfate-Fluoride-Organic | Sulfate-Organic regulator |
| คุณสมบัติ | ควบคุมการชุบได้ง่ายเนื่องจากทนต่อการปนเปือนของสารเคมี | การยึดเกาะของชั้นโครเมี่ยมดีเยี่ยม | ประสิทธิภาพการชุบโครมดี นิยมใช้อย่างแพร่หลาย | การเปลี่ยนแปลงของซัลเฟตเกิดผลต่อประสิทธิภาพน้อยกว่าแบบอื่น |
| ความเข้มข้นของ CrO3 (กรัม/ลิตร) | 450-500 | 180-400 | 250 | 240 |
| อัตราส่วน CrO3 : H2SO4 | 100:1 | 200-300:1 | 160-170:1 | 260-270:1 |
| ประสิทธิภาพแคโทด (เปอร์เซนต์) | 8 | 12-18 | 20-25 | 15 |
| อุณหภูมิ (องศาเซลเซียส) | 37 | 37-40 | 40 | 40-45 |
| ความหนาแน่นของกระแส (แอมแปร์ต่อตารางฟุต) | 80-102 | 100-150 | 90-150 | 110-160 |
| ส่วนผสมของออกไซด์ (กรัมต่อลิตร) | <22 | 10-20 | <12 | <12 |
ตารางที่ 1 ข้อมูลแต่ละชนิดของการชุบโครเมี่ยมแบบ Hexavalent Chromium
Credit : https://www.pfonline.com/articles/chromium-plating(2)
กระบวนการชุบโครมด้วย Dual-Catalyst ซึ่งมี sulfate/fluoride เป็นสารละลายแคทตาไลท์เป็นกระบวนการที่ใช้มากที่สุดในปัจจุบัน การผสมสาระละลายอื่นเข้าไปสามารถช่วยเพิ่มประสิทธิภาพการชุบโครเมี่ยม ( cathode efficiency ) ได้ ในระยะหลังกระบวนการชุบโครเมี่ยมด้วย Triple-Catalyst เริ่มมีการใช้งานมากขึ้นเรื่อย ซึ่งมีระบบการชุบเหมือน Dual-Catalyst แต่ให้ประสิทธิภาพดีกว่า กระบวนการ Triple-Catalyst ต้องการการควบคุมความเข้มข้นของสารละลายให้เหมาะสมตลอดเวลา กระบวนการชุบโครมด้วย Hexavalent chromium เป็นการชุบที่ความหนาของชั้นโครเมี่ยมขึ้นอยู่กับระยะเวลาในการชุบซึ่งต้องคำนวณอย่างดีจากประสิทธิภาพของแคโทด ( cathode efficiency ) ซึ่งมีปัจจัยต่างๆดังนี้ชนิดของอิเล็กโทรไลท์
จากตารางแสดงชนิดของ Hexavalent chromium แสดงให้เห็นว่า อิเล็กโทรไลท์ประเภท Triple-Catalyst ให้ประสิทธิภาพแคโทดมากกว่าอิเล็กโทรไลท์ประเภทอื่น จึงทำให้เป็นที่นิยมมากขึ้นเรื่อยๆความเข้มข้นของสารละลาย
ประสิทธิภาพแคโทดนั้นเพิ่มขึ้นตามความเข้มข้นของโครเมี่ยมไตรออกไซด์ และมีประสิทธิภาพดีที่สุดที่ 250 กรัมต่อลิตรซึ่งหากมีความเข้มข้นมากกว่า 250 กรัมต่อลิตร จะทำให้ประสิทธิภาพแคโทดลดลง แต่อย่างไรก็ตามความเข้มขึ้นที่มากขึ้นนั้น สามารถทำการควบคุมได้ง่ายกว่า และการปนเปื้อนส่งผลต่อคุณภาพชิ้นงานน้อยกว่าด้วยการควบคุมปริมาณกระแสไฟฟ้า
จากตารางด้านบนแสดงให้เห็นว่า กระแสไฟฟ้าสูงให้ผลต่อประสิทธิภาพแคโทดดีกว่าอุณหภูมิของสารละลาย
สภาวะอุณหภูมิของสารละลายนั้นทำให้ประสิทธิภาพของแคโทดลดลง แต่ในทางปฎิบัตแล้วการเพิ่มกระแสไฟฟ้ามากขึ้นเพื่อเพิ่มประสิทธิภาพแคโทด จำเป็นต้องใช้สารละลายที่อุณหภูมิสูงขึ้น ซึ่งต้องอาศัยความชำนาญในการควบคุมกระแสไฟฟ้าและอุณหภูมิของสารละลายซึ่งเป็นสิ่งที่ต้องคำนึงคู่กันเสมอการคำนวณเวลาที่ใช้ในการชุบโครเมี่ยมสำหรับ Hexavalent
การควบคุมกระแสไฟฟ้าและอุณหภูมิของสารละลายมีผลโดยตรงต่อประสิทธิภาพของแคโทด โดยตารางที่ 2 แสดงเวลาโดยประมาณ ต่อประสิทธิภาพแคโทดและกระแสไฟฟ้า ที่ทำให้งานชุบโครเมี่ยมมีความหนาเพิ่มขึ้น 1 ไมครอน ซึ่งตารางนี้เป็นผลโดยประมาณภายใต้เงื่อนไขที่กระแสไฟฟ้ามีค่าคงที่| ประสิทธิภาพแคโทด % | ||||||||
|---|---|---|---|---|---|---|---|---|
| ความหนาแน่นของกระแส (แอมแปร์ต่อตารางฟุต) | 8 % | 10 % | 13 % | 14 % | 16 % | 18 % | 20 % | 22 % |
| 80 A/ft2 | 20.6 | 16.5 | 13.8 | 11.8 | 10.3 | 9.17 | 8.25 | 7.5 |
| 100 A/ft2 | 16.5 | 13.2 | 11.0 | 9.44 | 8.25 | 7.34 | 6.6 | 6.0 |
| 120 A/ft2 | 13.7 | 11.0 | 9.17 | 7.85 | 6.88 | 6.1 | 5.5 | 5.0 |
| 160 A/ft2 | 10.3 | 8.25 | 6.86 | 5.90 | 5.15 | 4.58 | 4.13 | 3.75 |
| 200 A/ft2 | 8.25 | 6.6 | 5.5 | 4.71 | 4.12 | 3.66 | 3.3 | 3.0 |
| 250 A/ft2 | 6.6 | 5.28 | 4.4 | 3.77 | 3.3 | – | 2.64 | 2.4 |
| 300 A/ft2 | 5.5 | 4.4 | 3.66 | 3.14 | 2.75 | 2.45 | 2.2 | 2.0 |
| 350 A/ft2 | 4.7 | 3.78 | 3.14 | 2.7 | 2.35 | 2.1 | 1.89 | 1.73 |
| 400 A/ft2 | 4.12 | 3.3 | 2.74 | 2.35 | 2.06 | 1.83 | 1.65 | 1.5 |
| 450 A/ft2 | 3.66 | 2.93 | 2.44 | 2.1 | 1.83 | 1.66 | 1.47 | 1.33 |
| 500 A/ft2 | 3.3 | 2.64 | 2.2 | 1.87 | 1.65 | 1.47 | 1.32 | 1.2 |
| 550 A/ft2 | 3.0 | 2.4 | 2.0 | 1.71 | 1.5 | 1.34 | 1.2 | 1.09 |
| 600 A/ft2 | 2.75 | 2.2 | 1.84 | 1.57 | 1.38 | 1.22 | 1.1 | 1.0 |
| 650 A/ft2 | 2.54 | 2.03 | 1.7 | 1.45 | 1.27 | 1.13 | 1.02 | 0.93 |
| 700 A/ft2 | 2.36 | 1.89 | 1.58 | 1.35 | 1.18 | 1.05 | 0.95 | 0.87 |
ตารางที่ 2 เวลาที่ใช้เพิ่มความหนาชั้นโครเมี่ยม 1 ไมครอน โดยวิธีการ Hexavalent Chromium
Credit : https://www.pfonline.com/articles/chromium-plating(2)
อุปกรณ์เพิ่มเติมสำหรับการชุบโครเมี่ยมด้วย Hexavalent
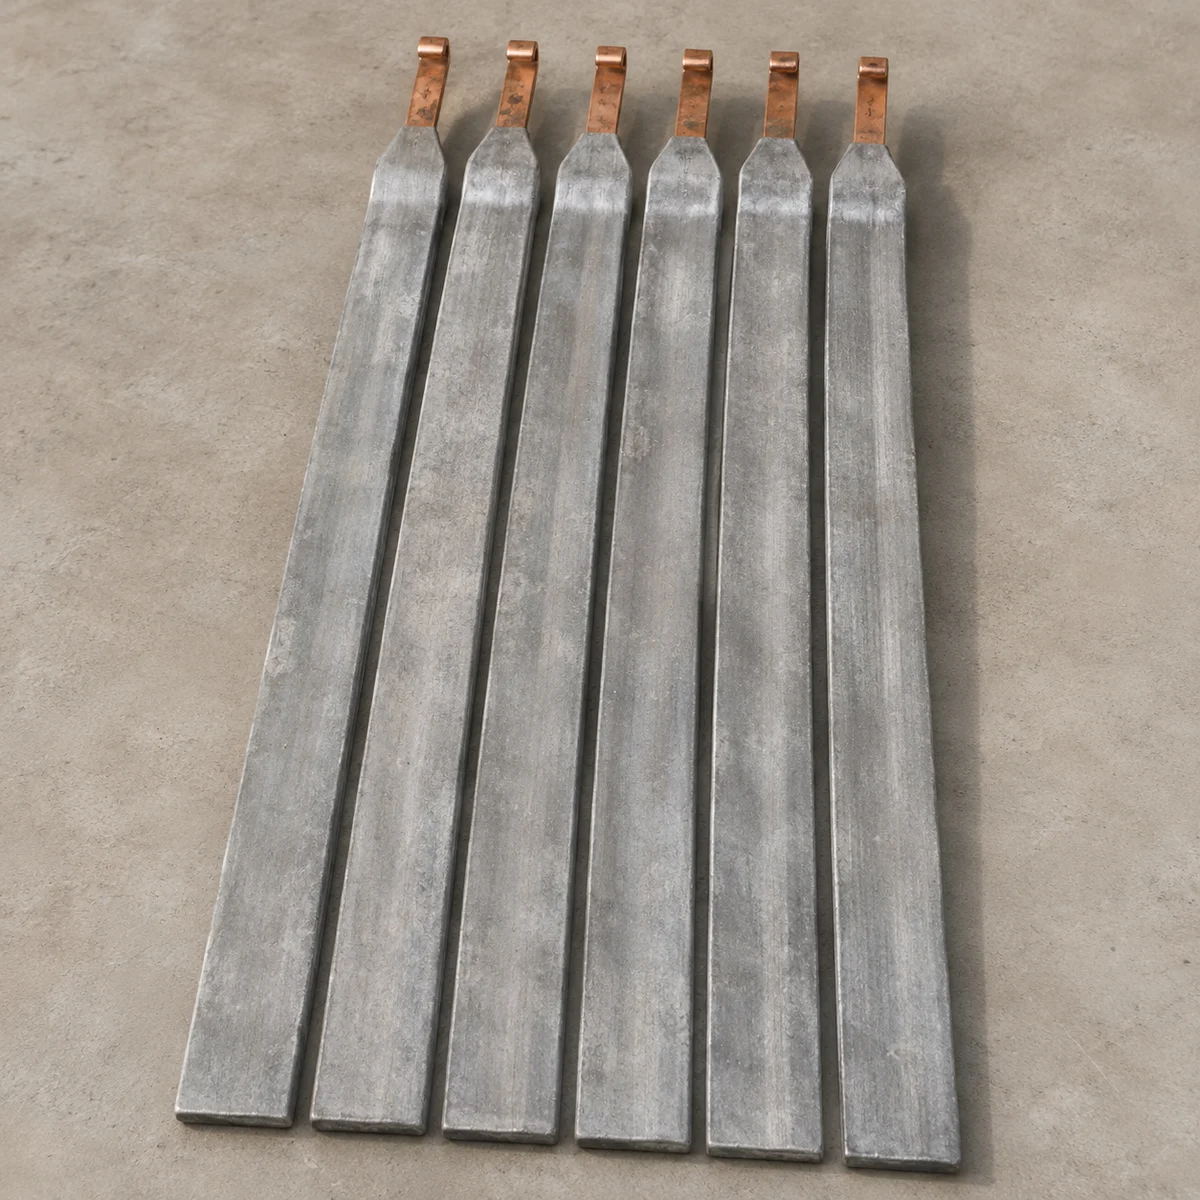
โดยส่วนใหญ่แล้วถังหรือบ่อสำหรับน้ำยาชุบโครมส่วนใหญ่ทำจาก PVC การให้ความร้อนแก่สารละลายสามารถใช้ทั้ง ฮีตเตอร์หลอดแก้ว และ ฮีตเตอร์ไทเทเนียม ได้ ถ้าน้ำยาไม่มีฟลูออไรด์เท่านั้น น้ำยาที่มีฟลูออไรด์ เช่น Mixed Catalyst หรือ Dual-Catalyst ฮีตเตอร์ทั้ง 4 แบบในตารางของเรา (หลอดแก้ว สแตนเลส 304 สแตนเลส 316L ไทเทเนียม) ใช้ไม่ได้ ส่งชื่อน้ำยาให้ทีมงานดูก่อน และขั้วไฟฟ้าแอโนดนิยมใช้ แอโนตะกั่ว–ดีบุก หรือเรียกอีกชื่อว่า แผ่นโครเมี่ยม ซึ่งมีจุดประสงค์เพื่อเป็นประจุบวกและควบคุมความสมดุลของ ประจุโครเมี่ยมและกรดโครมิก โดยทั่วไปนิยมใช้แผ่นโครเมี่ยมให้มีพื้นที่มากกว่า 120% ของพื้นที่ผิวชิ้นงาน เพื่อให้กระแสไฟฟ้าไหลจากแอโนดผ่านสารละลายไปสู่ชิ้นงานได้อย่างมีประสิทธิภาพ เมื่อมีกระแสไฟฟ้าไหลผ่านแอโนดแล้ว จะเกิดชั้นผิวสีน้ำตาลคล้ายช็อกโกแลตบริเวรแอโนดซึ่งเกิดจากกระบวนการ re-oxidized ของกรดโครมิกบริเวณขั้วแอโนดนั่นเองข้อเสียของการชุบโครเมี่ยมด้วย Hexavalent
ข้อเสียของการชุบโครมด้วย Hexavalent คือ มีประสิทธิภาพแคโทดต่ำและการชุบไม่สม่ำเสมอ กล่าวคือชั้นชุบจะหนากว่าบริเวณขอบชิ้นงาน และบางกว่าบริเวณมุมและรูของชิ้นงาน จึงจำเป็นต้องมีการทำแอโนดใกล้บริเวณที่บาง หรือเรียกว่า auxiliary anodes เพื่อทำให้กระแสไฟฟ้าไหลไปบริเวณที่ยากต่อการไหลมากขึ้น การชุบโครมด้วยวิธีนี้ยังเป็นพิษมากต่อสุขภาพของผู้ทำงานและสิ่งแวดล้อม จำเป็นต้องมีการบำบัดก่อนการปล่อยสารเคมีหรือกำจัดอย่างถูกวิธีซึ่งทำให้มีค่าใช้จ่ายมากขึ้นด้วย นอกจากนี้ยังมีวัสดุมีพิษจากแอโนดตะกั่วที่จำเป็นต้องกำจัดอย่างถูกวิธีกระบวนการชุบโครเมี่ยมด้วย Trivalent chromium
กระบวนการชุบโครม Trivalent chromium หรือ tri-chrome Cr3+ เป็นการใช้ โครเมี่ยมซัลเฟต ( Chromium sulfate ) หรือ โครเมี่ยมคลอไรด์ ( Chromium chloride ) เป็นสารละลายหลัก ซึ่งกระบวนการชุบนั้นคล้าย Hexavalent chromium ต่างกันเพียงสารเคมีและแอโนด ในปัจจุบัน Trivalent chromium มีความนิยมใช้มากขึ้น เนื่องจากประสิทธิภาพแคโทดสูงกว่าและยังเป็นพิษน้อยกว่าแบบ Hexavalent chromium ช่วยเพิ่มประสิทธิภาพในการผลิต ลดเวลาในการผลิต นอกจากนี้โลหะหนักในสารละลายยังน้อยกว่ามาก จึงช่วยลดค่าใช้จ่ายในการบำบัดสารเคมีเสียที่เกิดจากการชุบโครเมี่ยม แม้จะมีข้อดีมากมายแต่การชุบโครมแบบ Trivalent chromium อาจให้เฉดสีต่างจากหรือมืดกว่า Hexavalent chromium ขึ้นกับชนิดน้ำยา (ดูตารางที่ 3)| ชนิด | Chloride | Sulfate System 1 | Sulfate System 2 |
|---|---|---|---|
| pH | 2.8 | 3.4 | 3.4 |
| อุณหภูมิ (องศาเซลเซียส) | 33 | 55 | 55 |
| ความหนาแน่นของกระแสแคโทด (แอมแปร์ต่อตารางฟุต) | 80-200 | 40-60 | 100 |
| ความหนาแน่นของกระแส แอโนด(แอมแปร์ต่อตารางฟุต) | 30-60 | 50 | 50 |
| ชนิดแอโนด | แกรไฟต์ (คอร์บอน) | ไทเทเนียม | ไทเทเนียม |
| สีของการชุบ | ค่อนข้างดำ | สว่าง | สว่างที่สุด |
| อัตราการชุบโครม (ไมครอน/นาที) | 0.15-0.25 | <0.03 | 0.02-0.04 |
ตารางที่ 3 ตารางแสดงข้อมูลแต่ละชนิดของการชุบโครเมี่ยมแบบ Trivalent Chromium
Credit : https://www.pfonline.com/articles/chromium-plating(2)
อิเล็กโทรไลท์สำหรับการ Trivalent chromium นั้นแบ่งเป็น ซัลเฟต ( Sulfate-based ) และ คลอไรด์ ( chloride-based ) ซัลเฟต ( Sulfate-based ) นั้นให้สีใกล้เคียงกับกับชุบโครเมี่ยมด้วย Hexavalent chromium อีกทั้งสารเคมียังเป็นพิษต่อสิ่งแวดล้อมน้อยกว่า แต่จำเป็นต้องใช้แอโนดที่ทำจากไทเทเนียมซึ่งมีราคาสูง ส่วน คลอไรด์ ( chloride-based ) มีอัตราเร็วในการชุบใกล้เคียงกับ Hexavalent chromium แต่ให้สีสันที่มืดกว่าการชุบโครเมี่ยมแบบ Hexavalent chromium แต่ใช้แอโนดชนิดแกรไฟต์ซึ่งมาราคาไม่สูงมากนักอุปกรณ์สำหรับการชุบโครเมี่ยมแบบ Trivalent chromium
อุปกรณ์ส่วนใหญ่ของการชุบโครเมี่ยมแบบ Trivalent นั้นส่วนใหญ่เหมือนกับ การชุบโครเมี่ยมแบบ Hexavalent ทั้งถังหรือบ่อชุบซึ่งสามารถใช้ได้ทั้ง PVC และ PE รวมถึง ฮีตเตอร์หลอดแก้ว และ ฮีตเตอร์ไทเทเนียม (ถ้าน้ำยาไม่มีฟลูออไรด์เท่านั้น น้ำยาที่มีฟลูออไรด์ เช่น Mixed Catalyst หรือ Dual-Catalyst ฮีตเตอร์ทั้ง 4 แบบในตารางของเรา (หลอดแก้ว สแตนเลส 304 สแตนเลส 316L ไทเทเนียม) ใช้ไม่ได้ ส่งชื่อน้ำยาให้ทีมงานดูก่อน) แต่แอโนดนั้นจะใช้แตกต่างกับแล้วแต่ประเภทอิเล็กโทรไลท์ชุบโครเมี่ยมตกแต่ง ต่างจากชุบฮาร์ดโครมอย่างไร
ทั้งสองแบบใช้โครเมี่ยมเหมือนกัน แต่ชุบคนละจุดประสงค์ ความหนาของชั้นชุบจึงต่างกันมาก
| ชุบโครเมี่ยมตกแต่ง | ชุบฮาร์ดโครม | |
|---|---|---|
| จุดประสงค์ | ความเงางามสวยงาม | ความแข็ง ทนการสึกหรอ และลดแรงเสียดทาน |
| ความหนาชั้นโครเมี่ยม | บางมาก ประมาณ 0.25–0.8 ไมโครเมตร | หนาตั้งแต่ 2 ถึง 250 ไมครอน |
| ชั้นรองพื้น | ชุบทองแดงและนิเกิลก่อน แล้วจึงชุบโครเมี่ยม | ชุบบนโลหะฐาน เช่น เหล็ก สแตนเลส ทองแดง ทองเหลือง |
| ตัวอย่างชิ้นงาน | กระจังหน้ารถ ชิ้นส่วนภายในรถยนต์ บรรจุภัณฑ์ | ลูกสูบ โรเตอร์ ชิ้นส่วนเครื่องจักรและระบบไฮดรอลิก |
อ่านรายละเอียดการชุบแบบหนาได้ที่บทความ ชุบฮาร์ดโครม คืออะไร
ชุบโครเมี่ยมเองได้ไหม
ทำได้ในทางเทคนิค แต่ไม่แนะนำให้ทำเองที่บ้าน น้ำยาชุบแบบ Hexavalent ใช้โครเมี่ยมไตรออกไซด์ (กรดโครมิก) ซึ่งสาร Cr6+ เป็นพิษและเป็นสารก่อมะเร็ง ไอระเหยจากบ่อชุบเป็นอันตรายต่อผู้ปฏิบัติงาน และน้ำเสียต้องบำบัดก่อนปล่อยทิ้ง
ถ้าต้องการชุบชิ้นงานไม่กี่ชิ้น การส่งให้โรงชุบทำจะคุ้มค่าและปลอดภัยกว่า ถ้าเป็นโรงงานที่จะตั้งบ่อชุบเอง ต้องมีอย่างน้อย: บ่อ PVC หรือ PE ฮีตเตอร์ที่ทนกรด แอโนด เครื่องจ่ายไฟกระแสตรง ระบบดูดไอ อุปกรณ์ป้องกันส่วนบุคคล และระบบบำบัดน้ำเสีย
อุปกรณ์บ่อชุบโครเมี่ยม: แผ่นโครเมี่ยมและฮีตเตอร์
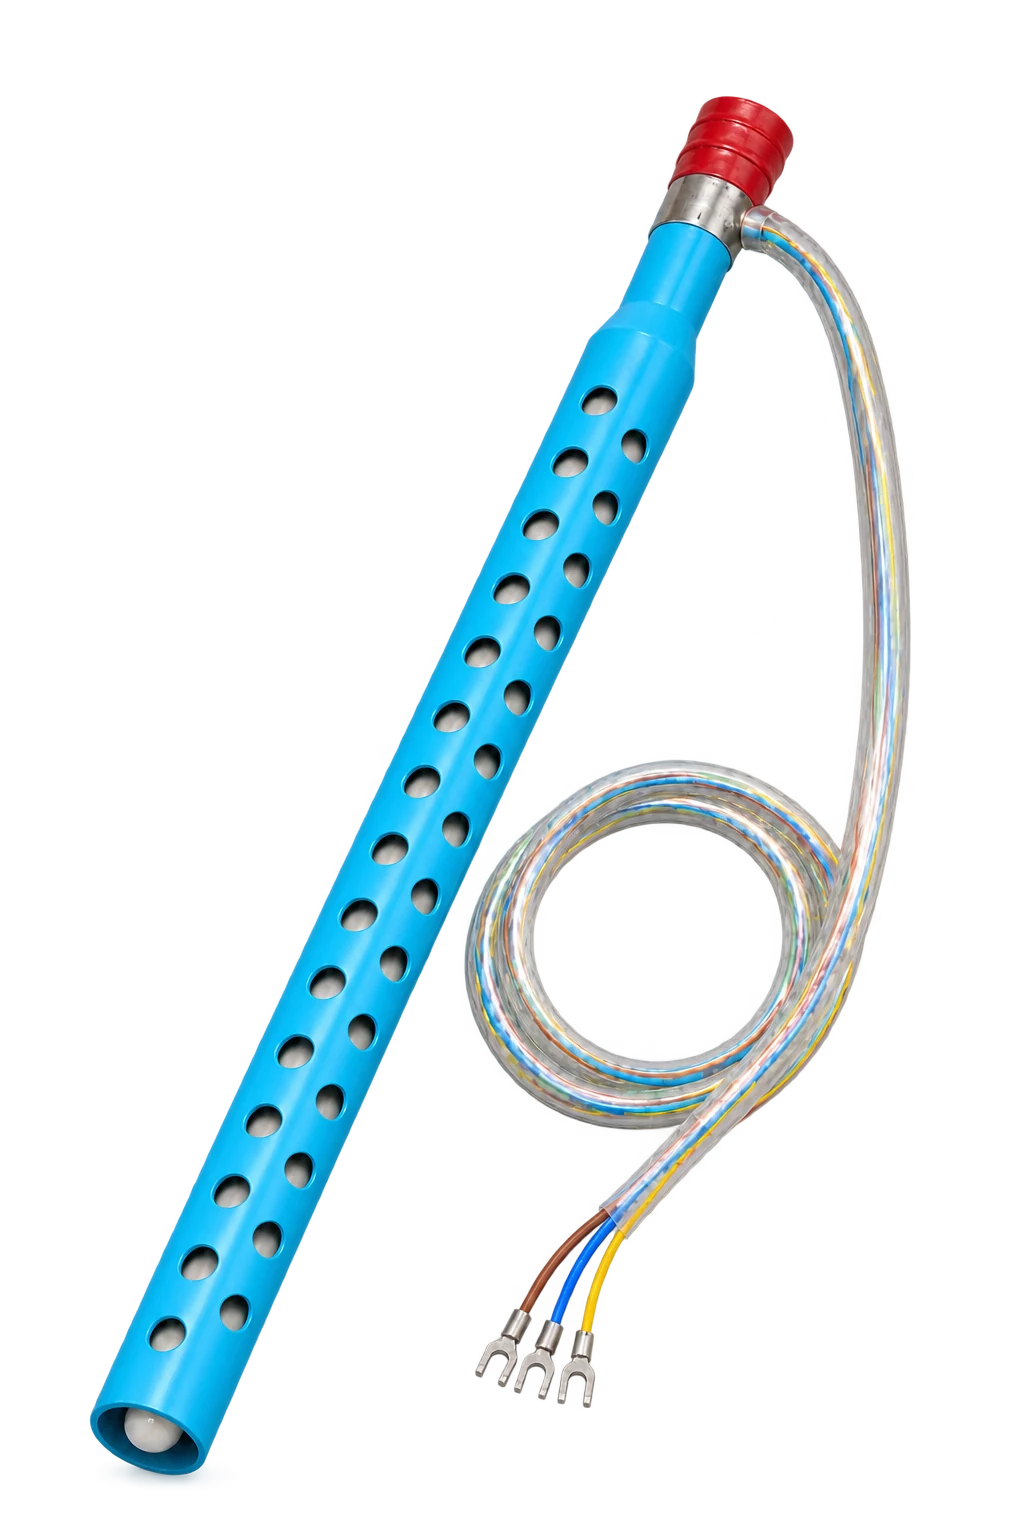
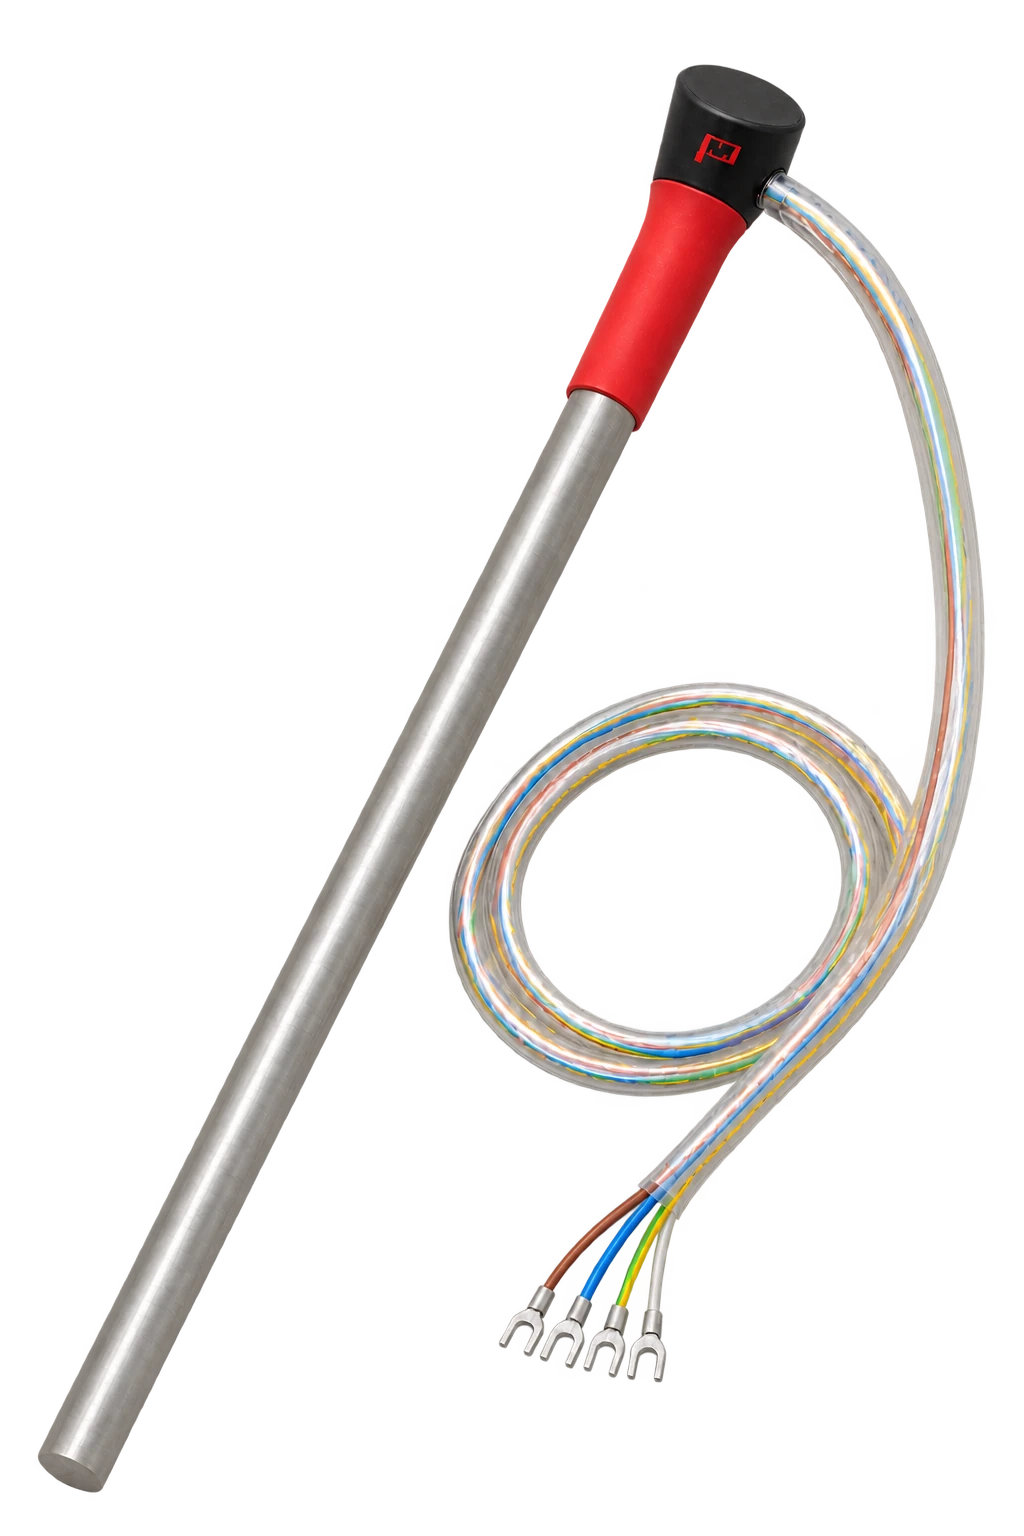
- ฮีตเตอร์: น้ำยาชุบโครเมี่ยมเป็นกรด ใช้ ฮีตเตอร์หลอดแก้ว หรือ ฮีตเตอร์ไทเทเนียม ถ้าน้ำยาไม่มีฟลูออไรด์เท่านั้น น้ำยาที่มีฟลูออไรด์ เช่น Mixed Catalyst หรือ Dual-Catalyst ฮีตเตอร์ทั้ง 4 แบบในตารางของเรา (หลอดแก้ว สแตนเลส 304 สแตนเลส 316L ไทเทเนียม) ใช้ไม่ได้ ส่งชื่อน้ำยาให้ทีมงานดูก่อน ดูวิธีเลือกตามน้ำยาที่หน้า ฮีตเตอร์ชุบโลหะ
- แอโนด: การชุบแบบ Hexavalent ใช้ แผ่นโครเมี่ยม (แอโนดตะกั่ว-ดีบุก) ส่วนแบบ Trivalent ใช้แอโนดแกรไฟต์หรือไทเทเนียมตามชนิดน้ำยา (ตารางที่ 3)
- บ่อชุบ: ส่วนใหญ่ทำจาก PVC และใช้ PE ได้กับแบบ Trivalent
สรุป
การชุบโครเมี่ยมนั้น นิยมชุบเพื่อความสวยงามของชิ้นงาน เช่น การชุบชิ้นส่วนรถยนต์ บรรจุภัณฑ์ต่างๆ และการชุบเพื่อเพิ่มความแข็งแกร่งของชิ้นส่วนเครื่องจักร หรือ การชุบฮาร์ดโครม โดยการชุบโครเมี่ยม จำเป็นต้องมีการชุบและเตรียมผิวหลายขั้นตอนก่อนการชุบผิวชั้นโครเมี่ยม การชุบผิวชั้นโครเมี่ยมมีวิธีการชุบหลายแบบ ทั้ง Hexavalent chromium และ Trivalent chromium ซึ่งมีข้อดีข้อเสียแตกต่างกันขึ้นอยู่กับความเหมาะสมของชิ้นงานแต่ละประเภท ref1 : https://en.wikipedia.org/wiki/Chrome_platingref2 : https://www.pfonline.com/articles/chromium-plating(2)คำถามที่พบบ่อย
ชุบโครเมี่ยมกับชุบโครเมียมเหมือนกันไหม
เหมือนกัน เป็นคำเรียกการชุบโลหะโครเมียมแบบเดียวกัน คำว่า "โครเมียม" เป็นชื่อธาตุตามศัพท์วิชาการ ส่วนโรงงานและคนทั่วไปมักเรียก "โครเมี่ยม" หรือ "ชุบโครม"
โครเมียม 3 กับโครเมียม 6 ต่างกันยังไง
โครเมียม 6 (Hexavalent) เป็นน้ำยาแบบดั้งเดิม สีเงินอมฟ้าและชุบได้หนา แต่เป็นพิษสูง โครเมียม 3 (Trivalent) เป็นพิษน้อยกว่าและบำบัดง่ายกว่า นิยมมากขึ้นในงานตกแต่ง แต่สีอาจต่างเล็กน้อยและงานฮาร์ดโครมยังใช้ได้จำกัด
ชุบโครเมี่ยมเป็นสนิมไหม
ผิวโครเมี่ยมไม่เป็นสนิม แต่ชั้นโครเมี่ยมตกแต่งบางมากและมีรอยร้าวเล็กๆ ถ้าชั้นนิเกิลรองพื้นบาง หรือผิวถูกขูด เหล็กด้านล่างจะเป็นสนิมแล้วดันผิวให้พองได้
ชุบโครเมี่ยมพลาสติกได้ไหม ต้องทำยังไง
ชุบโครเมี่ยมพลาสติกได้ แต่ต้องเป็นพลาสติกเกรดที่ชุบได้ เช่น ABS เพราะพลาสติกไม่นำไฟฟ้า จึงต้องกัดผิวและสร้างชั้นนำไฟฟ้าแบบไม่ใช้ไฟฟ้าก่อน แล้วจึงชุบทองแดง นิเกิล และโครเมี่ยมตามลำดับ ดูขั้นตอนเต็มในหัวข้อ "ขั้นตอนการชุบโครเมี่ยมบนพลาสติก ABS" ด้านบน
แหล่งอ้างอิง
- NASF (National Association for Surface Finishing): nasf.org
- Products Finishing: pfonline.com
- ตารางเลือกฮีตเตอร์ตามสารเคมี POMEW: pomew.com/heater/
ฮีตเตอร์และแอโนดสำหรับงานนี้
บทความที่เกี่ยวข้อง

แอโนด (Anode) คืออะไร
แอโนด (Anode) คือขั้วที่เกิดปฏิกิริยาออกซิเดชัน ในบ่อชุบโลหะแอโนดเป็นขั้วบวก แต่ในแบตเตอรี่เป็นขั้วลบ อธิบายแอโนดกับแคโทด ชนิดแอโนดในงานชุบ และเหตุผลที่บ่อชุบโครเมี่ยมใช้แอโนดตะกั่ว-ดีบุกอ่านบทความ
ชุบอโนไดซ์
ความรู้การชุบอโนไดซ์อลูมิเนียม การชุบสีอลูมิเนียม สำหรับมือใหม่ และ ผู้เชี่ยวชาญ โดยสมบูรณ์ จำหน่ายอุปกรณ์ฮีตเตอร์และแอโนดสำหรับการชุบอโนไดซ์อ่านบทความ