สารบัญ
- นิกเกิลคืออะไร
- ความแตกต่างระหว่างกระบวนการชุบนิเกิลแบบใช้ไฟฟ้า (Electrolytic nickel plating) และ กระบวนการชุบนิเกิลแบบไม่ใช้ไฟฟ้า (Electroless nickel plating)
- กระบวนการชุบนิเกิลแบบใช้ไฟฟ้า (Electrolytic nickel plating)
- ขั้นตอนการชุบนิเกิลแบบใช้ไฟฟ้าบนโลหะ
- ขั้นตอนการเตรียมผิวชิ้นงาน
- การชุบนิเกิลแบบใช้ไฟฟ้า (Electrolytic nickel plating)
- ประเภทของการชุบนิเกิลแบบใช้ไฟฟ้า
- ฮีตเตอร์สำหรับบ่อชุบนิเกิล
- สรุป
- คำถามที่พบบ่อย
- ชุบนิเกิลกับชุบโครเมี่ยมต่างกันยังไง
- ชุบนิเกิลเป็นสนิมไหม
- ชุบนิเกิลแพ้ได้ไหม
- แหล่งอ้างอิง
ชุบนิเกิล คือ กระบวนการชุบผิวเพิ่มคุณสมบัติบางประการให้กับผิวชิ้นงาน เช่น เพิ่มความแข็ง(hardness) ความทนทานต่อการสึกหรอ(durability) ความสามารถในการนำไฟฟ้า(conductivity) หรือป้องกันการเกิดสนิม(rust resistant) ซึ่งกระบวนการชุบผิวนั้นใช้ธาตุนิเกิลเป็นส่วนประกอบหลักในการเคลือบผิว
นิกเกิลคืออะไร
นิกเกิล (Nickel) หรือที่เขียนว่า นิเกิล หรือ นิเกิล คือธาตุโลหะสีขาวเงิน สัญลักษณ์ Ni มีความแข็ง ทนการกัดกร่อน และขัดเงาได้ดี จึงนิยมนำมาชุบเคลือบผิวชิ้นงาน ทั้งเพื่อกันสนิมโดยตรง และเป็นชั้นรองก่อนชุบโครเมี่ยม
กระบวนการชุบนิเกิล (Nickel Plating) มีกระบวนการชุบได้สองวิธี แบ่งได้ดังนี้
1. กระบวนการชุบนิเกิลแบบใช้ไฟฟ้า (Electrolytic nickel plating)
2. กระบวนการชุบนิเกิลแบบไม่ใช้ไฟฟ้า (Electroless nickel plating) หรือ (EN)
บทความนี้อธิบายความต่างของการชุบนิเกิลทั้งสองแบบ ลำดับงานโดยย่อ น้ำยาแต่ละประเภท และการเลือกฮีตเตอร์สำหรับบ่อชุบ
ความแตกต่างระหว่างการชุบนิเกิลแบบใช้ไฟฟ้าและนิเกิลแบบไม่ใช้ไฟฟ้า
ประเภทของการชุบนิเกิลแบบใช้ไฟฟ้า
ความแตกต่างระหว่างกระบวนการชุบนิเกิลแบบใช้ไฟฟ้า (Electrolytic nickel plating) และ กระบวนการชุบนิเกิลแบบไม่ใช้ไฟฟ้า (Electroless nickel plating)
กระบวนการชุบนิเกิลแบบใช้ไฟฟ้า (Electrolytic nickel plating) เป็นกระบวนการดั้งเดิมสำหรับการชุบนิเกิล ใช้ไฟฟ้ากระแสตรง (DC) เพื่อทำให้สารละลายอิเล็กโทรไลต์นิเกิลเกิดปฎิกริยาเคมีไปเคลือบผิวชิ้นงาน ในขณะที่กระบวนการชุบนิเกิลไม่ใช้ไฟฟ้า (Electroless nickel plating) ไม่ต้องการกระแสไฟฟ้า เป็นการใช้ปฎิกริยาทางเคมีของตัวรีดิวซ์ (Reducing agent) เพื่อเคลือบผิวเพียงอย่างเดียว
กระบวนการชุบนิเกิลแบบไม่ใช้ไฟฟ้า (EN) มีข้อดีมากกว่าแบบการชุบแบบใช้ไฟฟ้าในด้าน การทนทานต่อการสึกกร่อนของผิวชิ้นนงานและมีความสม่ำเสมอของความหนาชั้นผิวนิเกิลดีกว่ามาก แต่การชุบ EN มีราคาสูงกว่ามากเช่นกัน
ดูบทความการชุบนิเกิลแบบไม่ใช้ไฟฟ้าอย่างละเอียดที่นี่
กระบวนการชุบนิเกิลแบบใช้ไฟฟ้า มีลักษณะที่ให้ความหนาของชั้นผิวชิ้นงานไม่สม่ำเสมอ จะมีความหนามากในบริเวณขอบและมุมของชั้นงาน เนื่องจากมีการไหลผ่านของกระแสไฟฟ้ามากกว่าบริเวณอื่น โดยการควบคุมความหนานั้น ทำได้โดยการควบคุมกระแสไฟฟ้า
ชั้นผิวนิเกิลของการชุบแบบไม่ใช้ไฟฟ้าสม่ำเสมอกว่า ส่วนการชุบแบบใช้ไฟฟ้าจะให้ความหนามากกว่าบริเวณขอบชิ้นงานเมื่อเปรียบเทียบกับส่วนอื่นๆ
กระบวนการชุบนิเกิลแบบใช้ไฟฟ้า (Electrolytic nickel plating)
กระบวนการชุบนิเกิลแบบใช้ไฟฟ้า ใช้การผ่านอิเล็กตรอนจะสองขั้วอิเล็กโทรดที่จุ่มอยู่ลงในสารละลายอิเล็กโทรไลต์ โดยมีฝั่งแอโนดที่เป็นขั้วบวกและฝั่งแคโทดที่เป็นขั้วลบ เมื่อมีความต่างศักย์เกิดขึ้นจากการใส่กระแสไฟฟ้าเข้าไประหว่างขั้วอิเล็กโทรดทำให้ไอออนลบในสารละลายวิ่งไปจับฝั่งแอโนดที่เป็นขั้วบวก และไอออนบวกในสารละลายวิ่งไปจับฝั่งแคโทดซึ่งเป็นขั้วลบ
ในขณะที่กระบวนการดำเนินไป ไอออนบวกของโลหะที่วิ่งไปจับที่ผิวขั้วแคโทด (ซึ่งในที่นี้คือชิ้นงาน) และเกิดการเคลือบผิวชิ้นงานโดยโลหะที่ต้องการชุบนั่นเอง
ขั้นตอนการชุบนิเกิลแบบใช้ไฟฟ้าบนโลหะ
ขั้นตอนการชุบนิเกิล จะมีขั้นตอนการเตรียมผิวก่อนลงบ่อชุบนิเกิลเหมือนกันการชุบโครเมี่ยม นั่นคือ มีการเตรียมผิวชิ้นงาน การล้างทำความสะอาด การกัดเปิดผิวชิ้นงาน และการชุบนิเกิลไฟฟ้า
ดูรายละเอียด การชุบโครเมี่ยม
ขั้นตอนการเตรียมผิวชิ้นงาน
การชุบนิเกิลปกปิดร่องรอยบนผิวไม่ได้ จึงต้องขัดและซ่อมผิวก่อน จากนั้นล้างคราบไขมันด้วยบ่อโซดาไฟร้อนและบ่อล้างด้วยไฟฟ้า แล้วกัดเปิดผิวด้วยสารละลายที่เลือกตามชนิดโลหะ
การชุบนิเกิลแบบใช้ไฟฟ้า (Electrolytic nickel plating)
ตัวเลขด้านล่างเป็นช่วงอ้างอิง ค่าที่เหมาะสมต่างกันตามสูตร ให้ยึดเอกสารของผู้ขายน้ำยาเป็นหลัก น้ำยานิเกิลมีโลหะหนัก ผู้ทำงานต้องใช้อุปกรณ์ป้องกัน บ่อต้องมีระบบดูดไอ น้ำเสียต้องบำบัดตามกฎหมาย และไม่ควรทดลองชุบเองที่บ้าน
ขั้นตอนการชุบนิเกิลมีหลากหลายประเภทและสารเคมีที่ใช้ ขึ้นอยู่กับจุดประสงค์การใช้งาน ซึ่งสามารถแบ่งได้เป็น Watts Nickel , Fluoborate , All-Chloride , All-Sulphate , High Sulphate , Hard Nickel , Black Nickel ซึ่งจะอธิบายอย่างละเอียดต่อไป
ประเภทของการชุบนิเกิลแบบใช้ไฟฟ้า
-
Watts Nickel
นิยมใช้การชุบแบบนี้อย่างแพร่หลายเนื่องจากมีต้นทุนต่ำและประยุกต์ใช้ได้หลากหลาย โดยเฉพาะชิ้นงานที่ชุบเพื่อความสวยงาม ส่วนประกอบหลักได้แก่ nickel sulphate, nickel chloride และ boric acid
-
Fluoborate
มีคุณสมบัติทางกลเหมือนการชุบแบบ Watt Nickel แต่สามารถชุบด้วยอัตราเร็วและกระแสไฟฟ้าสูง ซึ่งมีข้อจำกัดที่การชุบด้วยวิธีนี้มีต้นทุนสูง และสารเคมีมีฤทธิ์กัดกร่อนสูงมาก
Nickel Flouborate
225-300 g/L
Nickel Chloride
0-15 g/L
Boric Acid
15-20 g/L
อุณหภูมิ
38-70 C
pH
2.5 -4
กระแสไฟฟ้า
3 – 30 A/dm2
-
All-Chloride
เป็นอีกวิธีเมื่อต้องการชุบด้วยอัตรากระแสไฟฟ้าสูง ซึ่งสารเคมีที่ใช้สารเคมีมีฤทธิ์กัดกร่อนสูง ต้องใช้ความระวังและเครื่องป้องกันสำหรับผู้ปฎิบัติงาน
Nickel Chloride
225-300 g/L
Boric Acid
30-35 g/L
อุณหภูมิ
50 – 70 C
pH
1 – 4
กระแสไฟฟ้า
2.5 – 10 A/dm2
-
All-Sulphate
การชุบแบบนี้นิยมใช้สำหรับการชุบนิเกิลสำหรับงานส่วนประกอบประปาและข้อต่อ ต้องใช้แอโนดที่ไม่ละลายในสารละลาย เช่น แอโนดตะกั่ว และควบคุมค่า pH ด้วยการใช้สาร Nickel Carbonate
Nickel Sulphate
225 – 410 g/L
Boric Acid
30-35 g/L
อุณหภูมิ
38 – 70 C
pH
1.5 – 4
กระแสไฟฟ้า
1 – 10 A/dm2
-
High Sulphate
นิยมใช้สำหรับการชุบนิเกิลในบ่อ Strike bath ก่อนการชุบซิงค์สำหรับงานชุบชิ้นส่วนอลูมิเนียม
Nickel Sulphate
75 – 100 g/L
Sodium Sulphate
75 – 100 g/L
Ammonium Chloride
15 – 35 g/L
Boric Acid
15 g/L
อุณหภูมิ
20 – 32 C
pH
5.3 – 5.8
กระแสไฟฟ้า
0.5 – 2.5 A/dm2
-
Hard Nickel
กระบวนการนี้ช่วยให้ผิวที่ผ่านการชุบมีความแข็งและทนทานต่อการสึกกร่อนมากขึ้น โดยการควบคุม pH , อุณหภูมิสูง , และกระแสไฟฟ้าสูง
Nickel Sulphate
180 g/L
Ammonium Chloride
25 g/L
Boric Acid
30 g/L
อุณหภูมิ
43 – 60 C
pH
5.6 – 5.9
กระแสไฟฟ้า
2 – 10 A/dm2
-
Black Nickel
เป็นกระบวนการชุบนิเกิลเพื่อความสวยงาม ชั้นผิวการชุบไม่หนามาก ส่วนใหญ่ใช้ในการชุบบนชั้นผิวนิเกิลเงาอีกทีหนึ่ง
Nickel Sulphate
100 g/L
Ammonium Chloride
15 g/L
Zinc Sulphate
22 g/L
Sodium Thiocyanate
15 g/L
อุณหภูมิ
26 – 32 C
pH
5.5 – 6
กระแสไฟฟ้า
0.2 A/dm2
ฮีตเตอร์สำหรับบ่อชุบนิเกิล
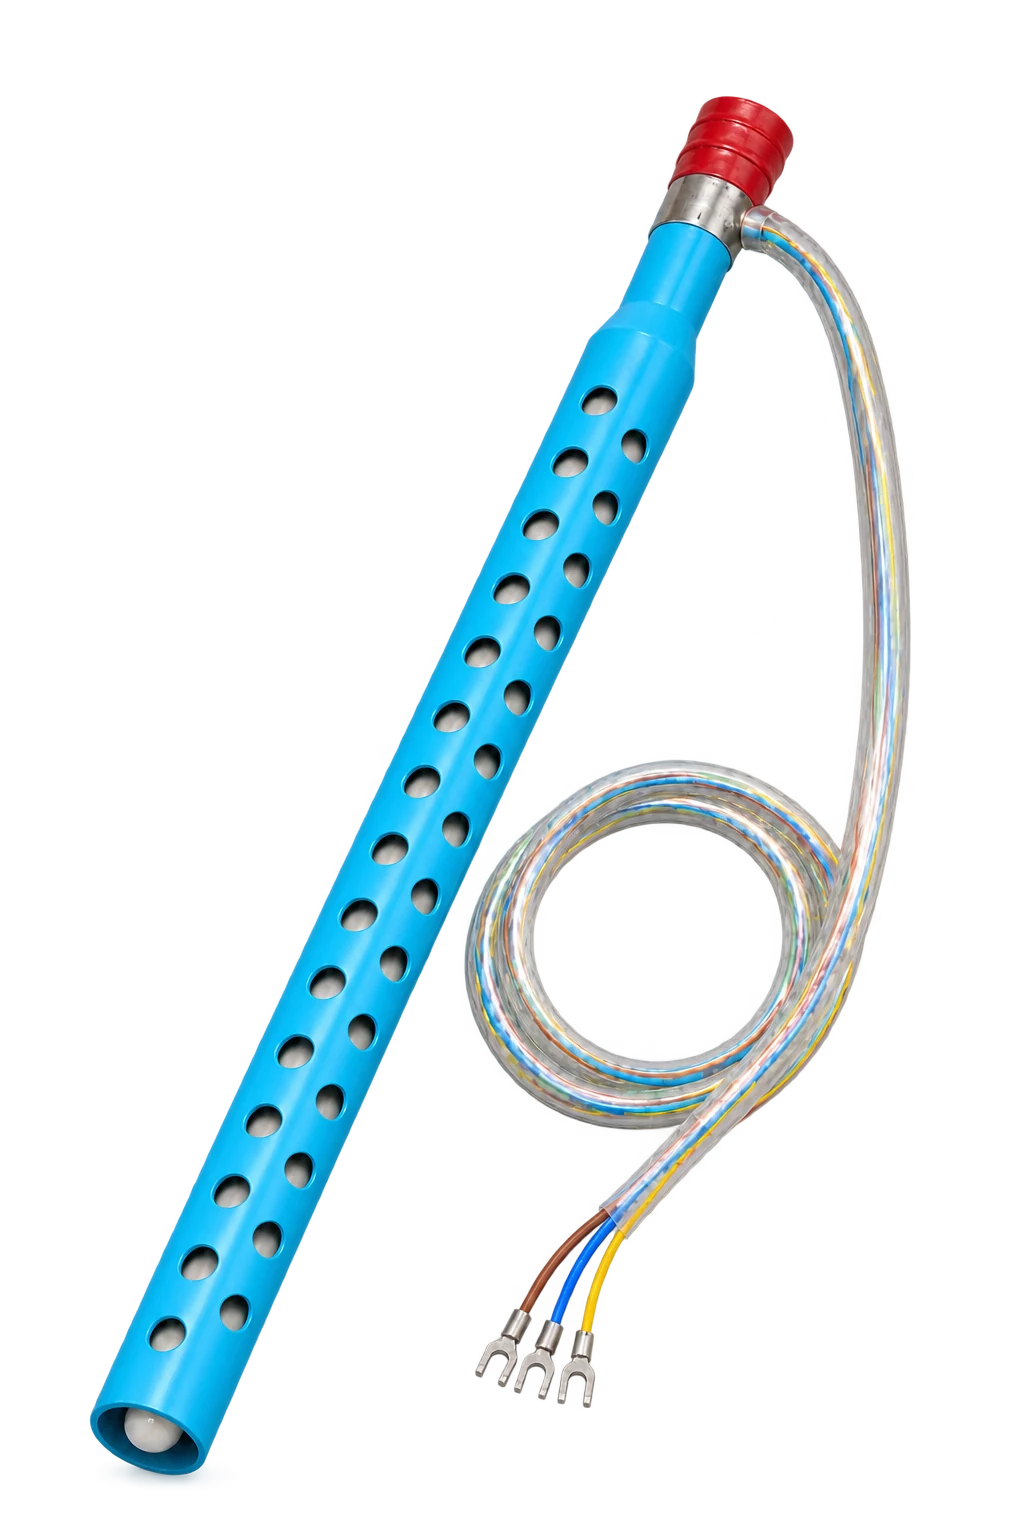
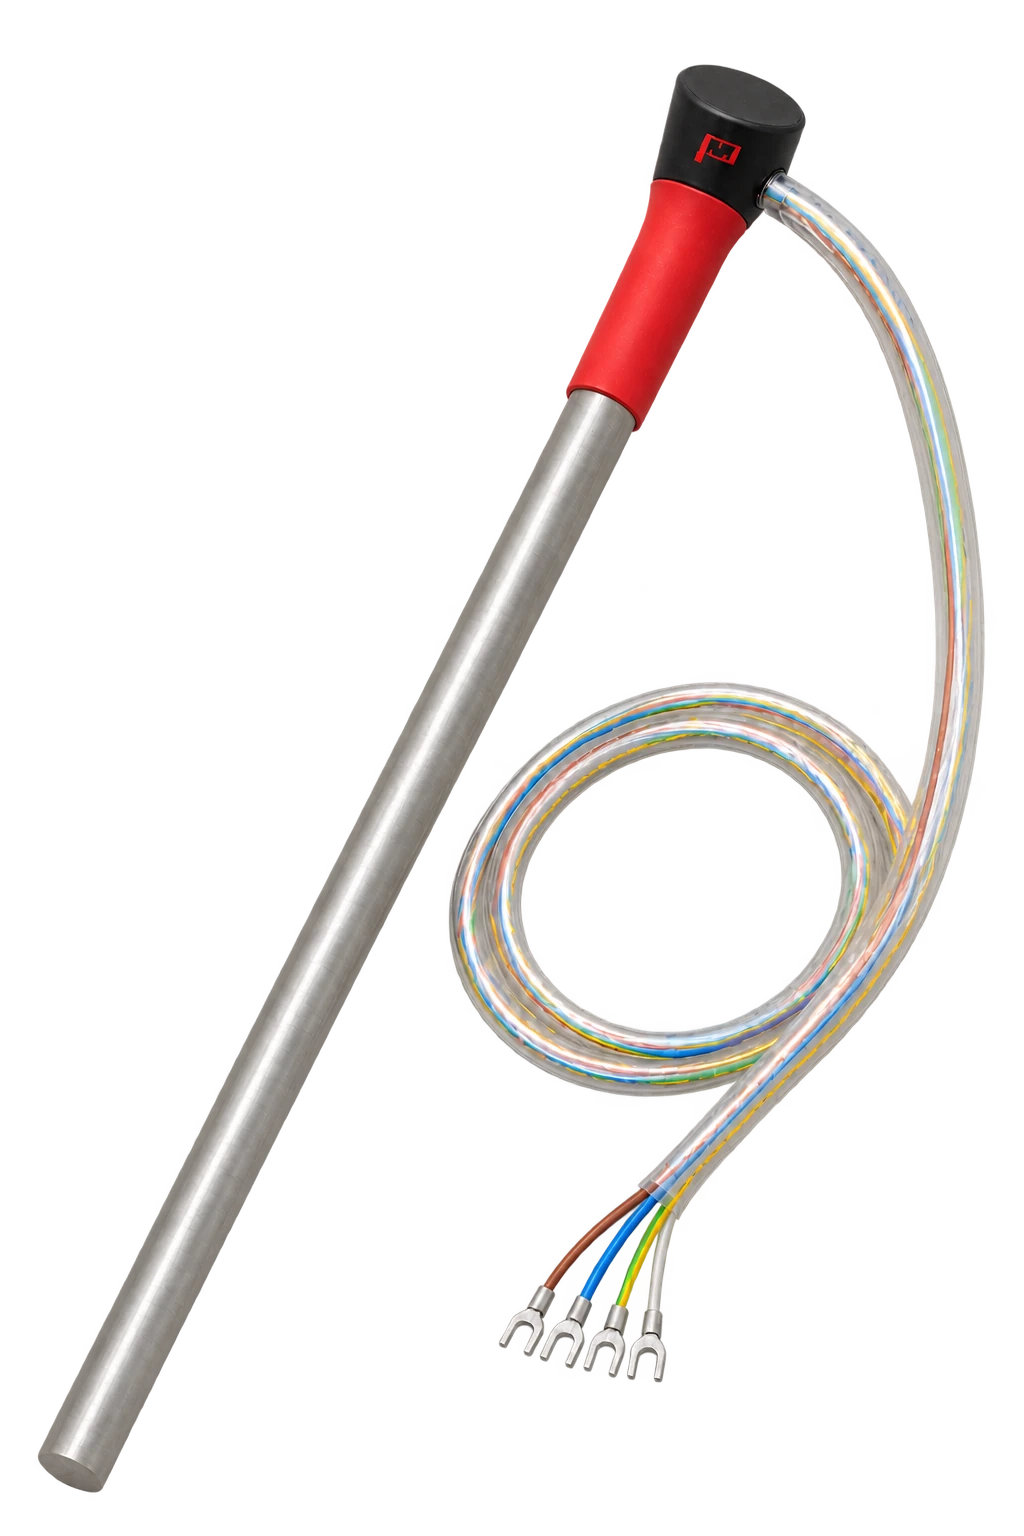
บ่อชุบนิเกิลส่วนใหญ่ต้องอุ่นน้ำยาที่ประมาณ 45–65°C ตามสูตรน้ำยา วัสดุปลอกฮีตเตอร์ต้องเลือกตามชนิดน้ำยา ตามตารางเลือกฮีตเตอร์ตามสารเคมีของเรา:
| น้ำยา | ฮีตเตอร์ที่ใช้ได้ |
|---|---|
| น้ำยาชุบนิเกิลทั่วไป นิเกิลเงา (Bright Nickel) นิเกิลซัลฟาเมต | หลอดแก้ว หรือไทเทเนียม |
| นิเกิลดำ (Black Nickel) | หลอดแก้ว |
| นิเกิลคลอไรด์ (Nickel Chloride) | ไทเทเนียม เท่านั้น น้ำยาที่มีนิเกิลคลอไรด์ผสม เช่น สูตร Watts ส่งชื่อน้ำยาให้ทีมงานตรวจก่อนเลือกฮีตเตอร์ |
| นิเกิลแบบไม่ใช้ไฟฟ้า | ไทเทเนียม เท่านั้น |
ถ้าน้ำยามีฟลูออไรด์ผสม หรือไม่แน่ใจว่าเป็นสูตรไหน ส่งชื่อน้ำยาให้ทีมงานตรวจก่อนสั่งฮีตเตอร์
สรุป
กระบวนการชุบนิเกิลแบบใช้ไฟฟ้า สามารถทำได้หลากหลายวิธีขึ้นอยู่กับงบประมาณและลักษณะงานที่ใช้ นอกจากนี้ยังมีการชุบนิเกิลแบบไม่ใช้ไฟฟ้า (EN) ที่นิยมกันมากในอุตสาหกรรมอิเล็คทรอนิกส์ ซึ่งจะอธิบายอย่างละเอียดในบทความ การชุบนิเกิลแบบไม่ใช้ไฟฟ้า (EN)
Ref : https://advancedplatingtech.com/electroless-nickel/electroless-nickel-plating-advantages/
Ref : Nickel plating handbook 2014 , https://nickelinstitute.org/
Ref : https://en.wikipedia.org/wiki/Nickel_electroplating
คำถามที่พบบ่อย
ชุบนิเกิลกับชุบโครเมี่ยมต่างกันยังไง
ชุบนิเกิลได้ผิวเงาสีเงินอมเหลืองเล็กน้อย และหมองได้เมื่อเวลาผ่านไป ส่วนโครเมี่ยมตกแต่งเป็นชั้นบางมากที่ชุบทับนิเกิล ให้สีเงินอมฟ้า แข็งกว่า และไม่หมองง่าย งานโครเมี่ยมส่วนใหญ่จึงมีนิเกิลเป็นชั้นรองพื้น (อ่านชุบโครเมี่ยม)
ชุบนิเกิลเป็นสนิมไหม
ตัวนิเกิลทนการกัดกร่อนได้ดี แต่ถ้าชั้นชุบบางหรือมีรูพรุน เหล็กด้านล่างจะเป็นสนิมผ่านรูเหล่านั้นได้ งานกลางแจ้งจึงควรชุบหนาพอหรือชุบหลายชั้น
ชุบนิเกิลแพ้ได้ไหม
นิเกิลเป็นโลหะที่ทำให้บางคนแพ้เมื่อสัมผัสผิวหนังนาน เช่น เครื่องประดับหรือหัวเข็มขัด ถ้าเป็นของที่สัมผัสผิวตลอดเวลา ควรเลือกวัสดุหรือการเคลือบที่ไม่มีนิเกิล
แหล่งอ้างอิง
- NASF (National Association for Surface Finishing): nasf.org
- Products Finishing: pfonline.com
- ตารางเลือกฮีตเตอร์ตามสารเคมี POMEW: pomew.com/heater/
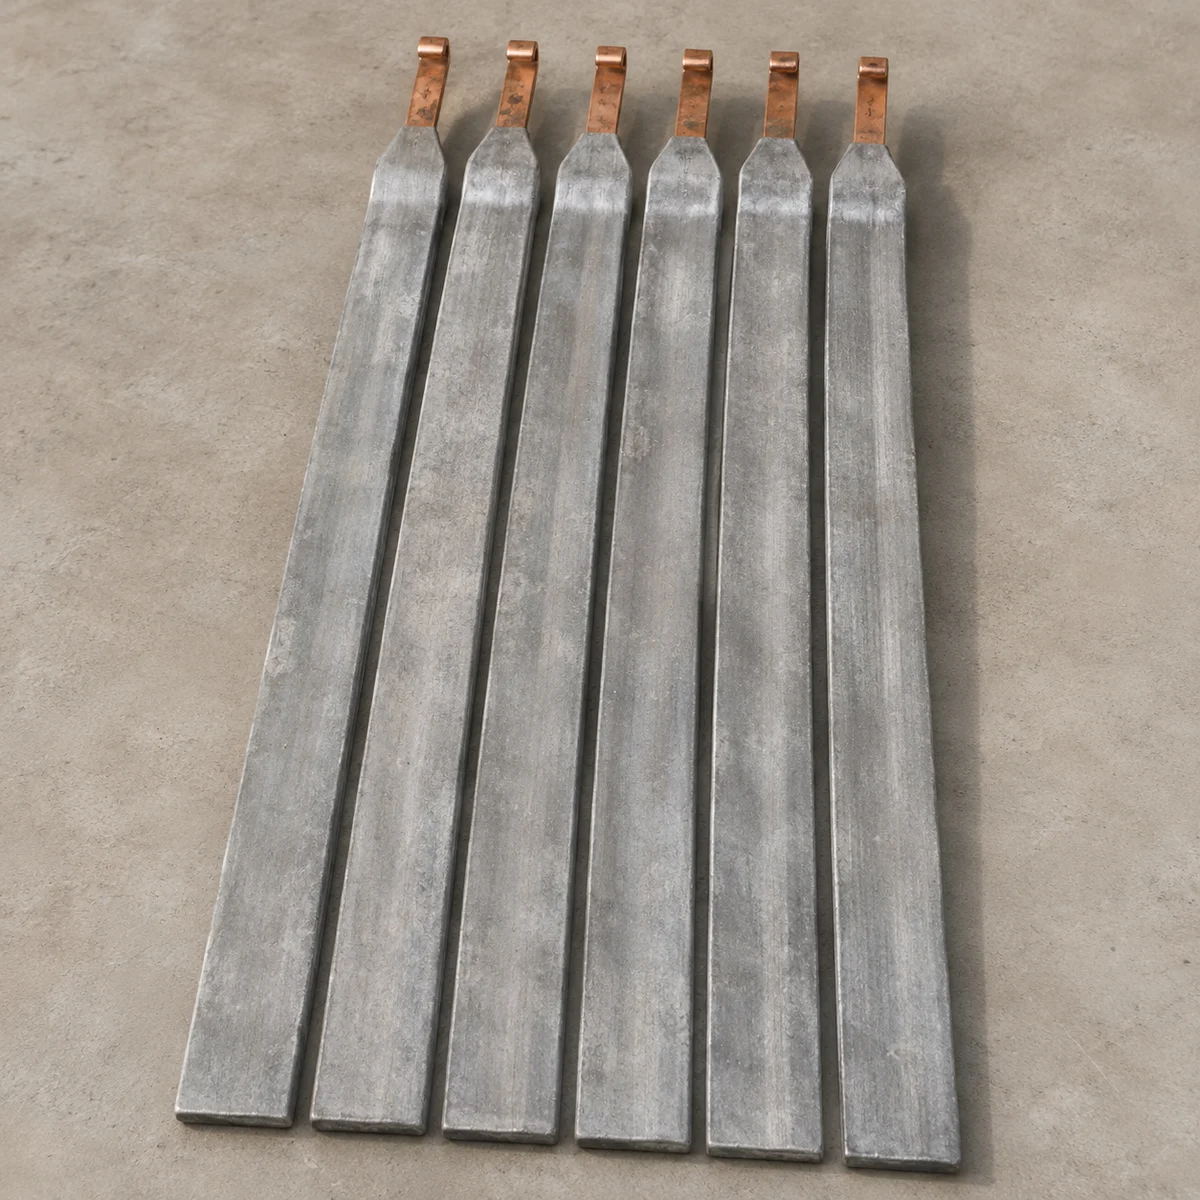
ฮีตเตอร์และแอโนดสำหรับงานนี้
บทความที่เกี่ยวข้อง

แอโนด (Anode) คืออะไร
แอโนด (Anode) คือขั้วที่เกิดปฏิกิริยาออกซิเดชัน ในบ่อชุบโลหะแอโนดเป็นขั้วบวก แต่ในแบตเตอรี่เป็นขั้วลบ อธิบายแอโนดกับแคโทด ชนิดแอโนดในงานชุบ และเหตุผลที่บ่อชุบโครเมี่ยมใช้แอโนดตะกั่ว-ดีบุกอ่านบทความ
ชุบอโนไดซ์
ความรู้การชุบอโนไดซ์อลูมิเนียม การชุบสีอลูมิเนียม สำหรับมือใหม่ และ ผู้เชี่ยวชาญ โดยสมบูรณ์ จำหน่ายอุปกรณ์ฮีตเตอร์และแอโนดสำหรับการชุบอโนไดซ์อ่านบทความ